2026-09-22 01:13:07 分类:正文
刚推开车间厚重的铁门,那股味道先扑过来——切削液混着熟铁锈的味儿,不是臭,是带着热气的活气儿。很多人隔着玻璃看过机械加工,觉得不就是按钮一按,机器嗡嗡转,铁块自己变零件?那可太想当然了。
进车间第一脚,你先闻对味儿了吗
很多人对机械加工的第一个误区,就是觉得全靠昂贵的机器,人就是个按按钮的。实际上,再贵的机床,也得有人调准那第一刀。夹具垫多厚,夹紧力给多大,刀杆伸出多长,这些参数,教科书只给你个范围,具体到这块料,这个工位,得老师傅摸过才知道。
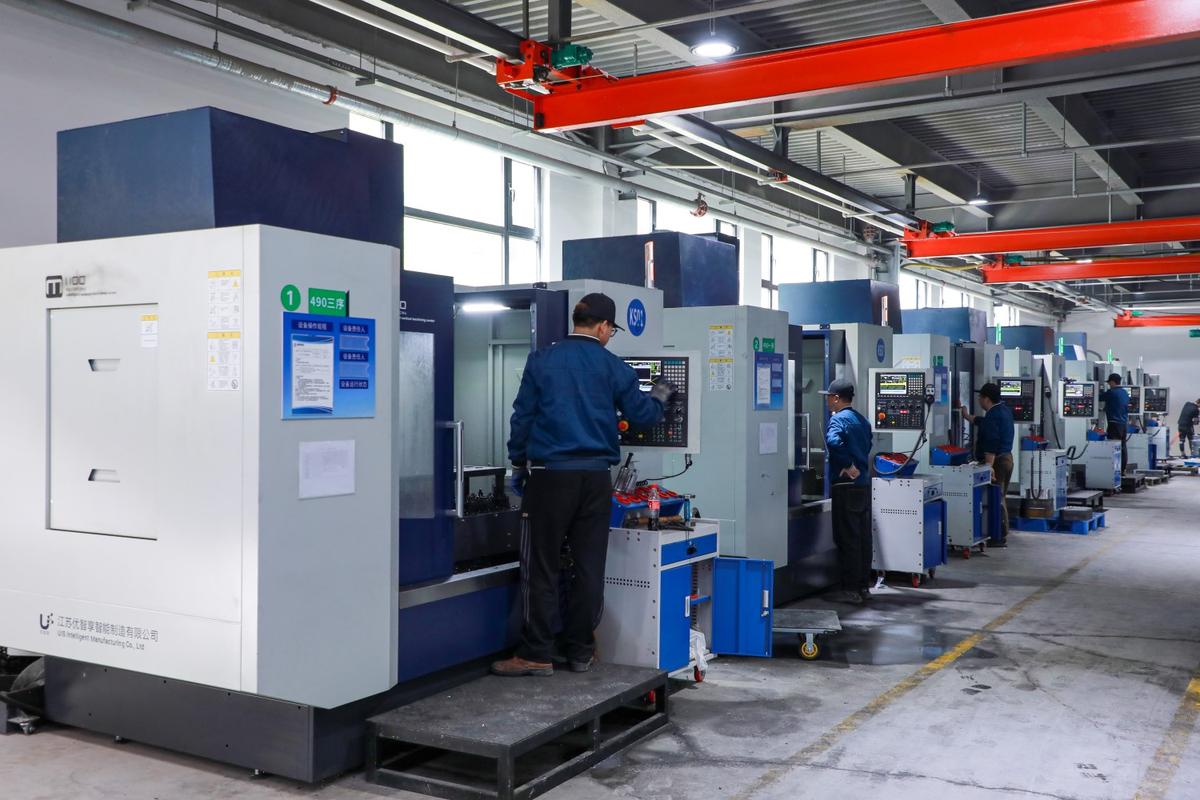 机械加工车间铣削工位现场图
不信你问干了十年以上的师傅,哪一个没废过料?哪一个的经验不是真金白银买出来的?机器是死的,人是活的,这块料今天温度高一点,车间湿度大一点,走刀参数都得微调,差一点结果就天差地别。
别小看走刀这一下,差一头发丝差十里地
就说最常见的铣加工,拿一块方方正正的铸铁坯料,要铣出一个给轴承让位的台阶。你照着三维图编好刀路,往机床上一夹,开机就切?那十有八九要出问题。
我刚入行那年,就犯过一个低级错,怕料夹不牢飞出来,死命拧压板,结果切完松了压板一量,台阶中间鼓了快两丝。两丝什么概念?就是头发丝直径的五分之一,放在普通零件上没事,要是做配合面,直接卡不住,整个料就废了。师傅过来敲了敲我的压板,笑骂我力气用错地方——铁块看着硬,其实压板拧太狠,料本身已经压变形了,你切的时候是对的,松开夹具,料弹回去,尺寸就歪了。这不就和你捏面团,捏紧了切,松开切口就歪了一个道理?对吧?
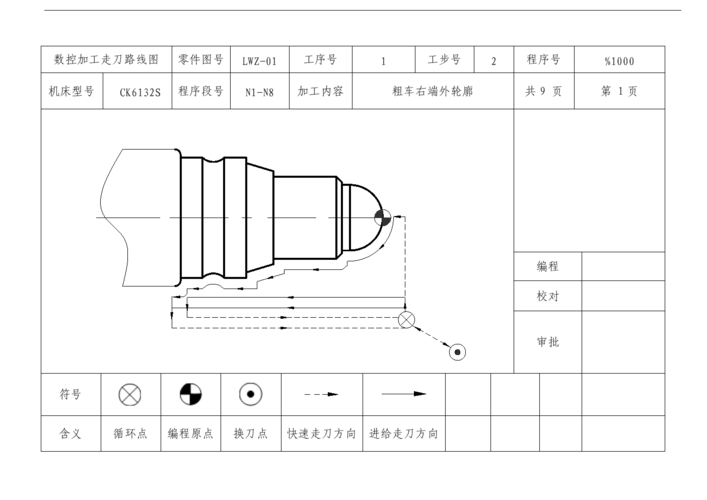 机械加工铣削走刀路径示意图
老师傅辨加工对不对,不用先拿千分尺量,站旁边听两分钟声音就懂。切削声音发闷,发沉,那就是进给太快,刀扛不住了,再干下去刀就要崩。要是声音发飘,叽叽喳喳响,那就是刀已经钝了,该换了。这本事,你在课本上学得到吗?现在好多号称全自动的产线,遇到特殊材料,还得把老师傅请过来调参数,就是这个理。
藏在工序里的规矩,全是废件堆出来的
 藏在工序里的规矩,全是废件堆出来的
说实话,现在很多学机械的小孩,上来就玩编程,玩仿真,仿真里切出来百分百完美,实际干出来就不对。为啥?仿真没给你算内应力释放啊。一块铁块从炼钢到锻造成坯,本身就带着内应力,你粗加工切掉一层外皮,应力要重新分布,放个两三天,尺寸就悄悄跑了。好多新手图省时间,粗加工完直接精加工,完事交出去,过了半个月客户找回来,尺寸超差了,你说理去?
还有,粗加工就得有粗加工的样子,别想着一步到位,给精加工留个零点几毫米的余量怎么了?又不费你多少事儿,真要是切多了,你连补的机会都没有。我见过有人为了省一刀的时间,把整块贵价坯料切废了,蹲在车间门口抽了一下午烟,那场景我现在都记得。
机械加工这行,从来不是比谁快,是比谁能把料做对。你摸过刚加工完还带着切削液温度的零件吗?刚下机床的零件,摸上去发烫,带着刀纹的触感,顺刀的方向摸是滑的,逆着摸是拉手的,这都是机器告诉你的信息,你仿真能摸得到吗?
现在好多人看不起传统机加工,觉得都是夕阳产业,可你想想,大到飞机火箭,小到手机里的卡扣,哪一件不是机械加工出来的?能把一块乱七八糟的坯料,做成误差不到头发丝十分之一的精度的零件,这本事真不是敲几行代码就能来的。得泡,得熬,得摸过几百件废件,才能摸出门道来。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机械加工:车间里把铁块啃成零件的隐形门道
文章链接:https://m.lfdjt.com/p/zhizao/a/1543.html