刚推开恒温间的门,空调风裹着淡淡的润滑油味扑脸,比外面的注塑车间低个七八度,墙角那台盖着半透防尘布的铁疙瘩,就是全车间金贵到没人敢随便碰的主——三坐标测量机。我第一次见这玩意的时候,差点把手里的游标卡尺掉地上。带我的师傅当时叼着烟站在旁边,吐了个烟圈说,这台机器测出来的数,差半根头发丝的十分之一,整批零件都得回炉。
别把它当大号游标卡尺
很多刚进车间的新人,头一次见这台机器,第一反应就是”哦,这不就是个放大版的卡尺吗?”。真不是。
最核心的部件是它的台面——整块的0级花岗岩,连个细灰尘落上去,测出来的坐标值都能飘两微米。
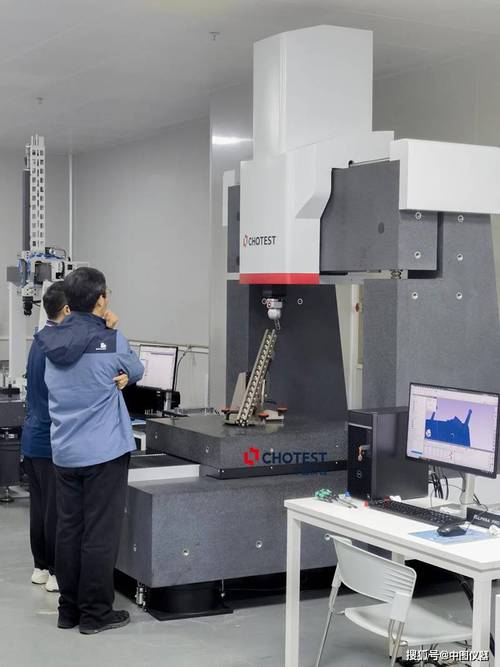
之前有个刚毕业的小孩,图新鲜伸手就去摸台面,被我当场拍了手背——你手上的汗渍留个印,下午测的数全废,得用无尘布沾着无水酒精反复擦,擦完还得等个十来分钟,等台面温度跟车间温度完全一致了,才能往上放零件。那耐心程度,跟你蹲在路边等蚂蚁搬完食物回洞似的,急不得。
连带着装在横梁上的测头,都娇贵得很。那根细细的测针,碰零件的力比毛笔尖碰宣纸的力度还小,稍微晃一下,校准值直接飘。之前有个同事装测针的时候没拧到位,测到一半针飞出去,”当”的一声撞在花岗岩台面上,整个恒温间的人都抬头看。为了重新校准这根针,我们折腾了快两个小时,反复打标准球,直到屏幕上的偏差值稳在允许范围内,才敢松口气。
那些你看不见的”精度杀手”
很多人以为这台机器就是个按按钮的活,开了机就能测。哪有那么简单。
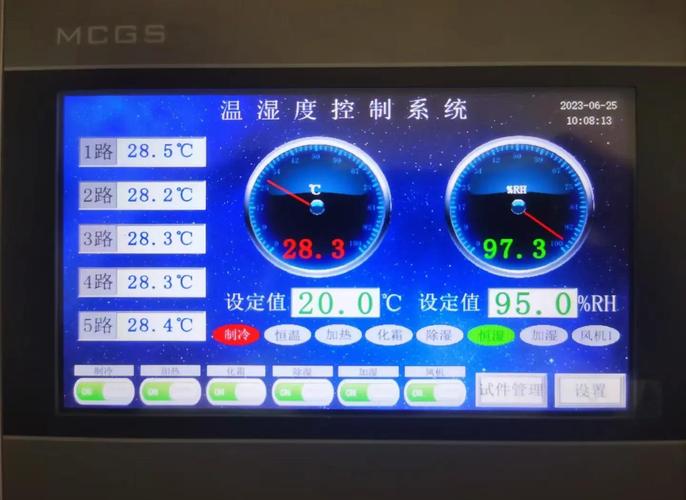
头一个要防的就是温度影响。常年20摄氏度的恒温环境是硬要求,上下浮动不能超过1度。夏天外面车间38度,我们在恒温间穿薄外套还觉得凉,就因为温度差个两度,铝件热胀冷缩的量,比它本身的加工公差还大。之前有次赶急单,车间主任非要催我们把刚从加工中心拆下来的零件直接拿过来测,零件摸着手还发烫,测出来的数比实际尺寸大了快十微米,我们还以为是机床出问题了,拆下来检查了半天,等零件凉透了再测,数全对,白折腾了一下午。
再就是震动。这台机器的地基是单独浇筑的,跟整个车间的地面完全隔离开,旁边哪怕是开个重型行车,震动顺着地面传过来,屏幕上的坐标值都能抖。最开始我们没注意,把机器安在靠近行车通道的位置,每次行车一经过,测出来的数就没个准头,后来专门给它做了半米厚的隔振地基,放个一元硬币在台面上都不带倒的,才算消停。
还有灰尘。哪怕是一点点加工切屑飘到导轨上,时间长了磨出个小坑,这台机器的精度就废了大半。所以每次换班,我们都要拿无尘布把导轨轻轻擦一遍,轻手轻脚的,跟怕吵醒睡觉的猫似的。
它到底在替工厂兜什么底
总有人问,现在加工中心都带在线测量了,花大价钱弄这台机器干嘛?
说实在的,在线测量的数,只能当加工时的参考,真要给客户交差,得拿三坐标的报告说话。比如汽车上的那些结构件,上面的安装孔、复杂曲面、倒角过渡,你拿卡尺量,只能测个大概的长宽尺寸,但是孔跟孔之间的位置度、曲面跟设计模型的偏差,卡尺根本摸不准。这台机器的核心作用,就是把加工好的零件,跟电脑里的3D模型逐点做比对,差了多少,偏在哪,直接出清晰的报告,哪个位置超差了,下次加工就调对应的刀补。
之前给一个新的精密结构件做首件,加工中心上的在线测量显示所有尺寸都在公差范围内,我们拿到三坐标上一测,发现有个安装孔的位置偏了八微米。要是这零件直接流到装配环节,到时候孔位对不上,零件卡在里面拆都拆不下来,损失的可不是一点半点。当时加工中心的师傅还不服,说他的机床精度多少多少,等把三坐标的报告拍在他面前,他才挠着头回去调参数。
真的很玄乎。你站在旁边看那个测头沿着零件的曲面慢慢移动,每轻轻碰一下,屏幕上就跳出一个精准的坐标点,攒够几百个点,整个零件跟设计模型的贴合度就明明白白摆在你面前,连你肉眼根本看不见的那点曲面凹陷,都能给你揪出来。
下班的时候我盖好防尘布,把恒温间的门轻轻带上。外面车间的机器轰鸣声隔着门传进来,那台铁疙瘩就安安静静待在角落里,不声不响的,替整个车间的精度把着关。
作者|制造
排版|制造
审核|知知