不是切割机那种扎耳朵的锐响,是闷着的、带着点均匀震动的声音,顺着鞋底往骨头缝里钻。两三米外的工位上,黑沉沉的圆盘转得快到边缘发虚,橙红色的火星顺着切线甩出来,落在脚边的防火垫上,暗成细碎的黑渣。
刚进厂的徒弟总盯着这圆盘看,说这不就是块硬石头,磨啥都能磨下来?
上次有个徒弟戴着手套就凑上去想摸,被老工长伸手一把薅住后衣领,往后拽了半米远——那力道,差点把徒弟的工装扯变形。
你以为砂轮是块硬石头?错得离谱
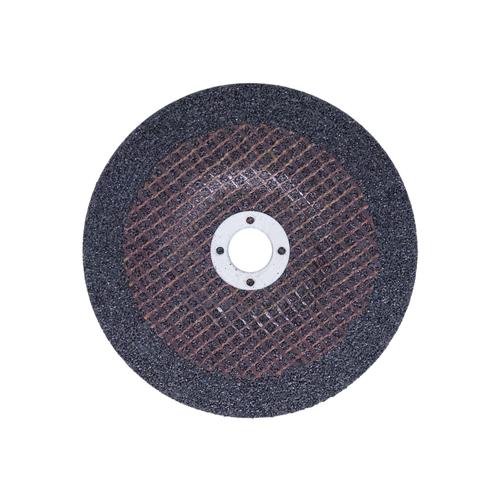
哪是什么实心硬石头。真把砂轮切开看,结构跟你早上吃的发面欧包差不多,全是密密麻麻的连通细孔,硬邦邦的磨料颗粒被结合剂粘成松散的整体,没有哪两个颗粒是对齐排好的。砂轮的本质是无数个随机排列的微型刀刃,每个磨粒的棱角就是一个小切削刃,转起来碰到工件表面,就把薄薄一层金属屑刮下来。
那些细孔不是做样子的。磨下来的铁屑、磨钝了掉下来的磨粒碎块,得顺着这些孔排出去,不然堵在缝隙里,整个砂轮就变成了一块滑溜溜的硬疙瘩,蹭在工件表面光发热不干活。
新砂轮刚装上去的时候,老工长总撵着人躲到侧面,要空转个三五分钟再上工件。没人敢正对着砂轮站着——哪怕是合格的新砂轮,也可能在运输、存放的时候暗裂,高速转起来应力一散,整块碎开的威力,能把半厘米厚的钢板打个坑。

转起来的砂轮,比你想的娇贵多了
别看着砂轮硬得能啃动淬硬的钢料,它的脾气比车间里干了二十年的老技师还多。新砂轮装到法兰盘上,两边的压紧螺母不能拧得太死,也不能太松。拧太死,砂轮本身的弹性形变被硬压着,转起来内部应力攒着,说裂就裂;拧太松,转起来砂轮晃得像喝醉酒,磨出来的工件表面全是细密的波浪纹,根本达不到粗糙度要求。
还有平衡。
每次换完砂轮,都得把砂轮架在平衡仪上,一点点挪圆周上的平衡块,直到砂轮能停在圆周的任意位置不往下滑。要是图省事儿省了这步,开起来的震动能顺着机床传到地面,隔壁工位的量块都能被震得从台面上滚下来。
说出来不怕你笑,我第一次独立装砂轮的时候,把两边法兰盘的方向装反了,开起来没十秒,砂轮侧面蹭在防护罩上,磨得直冒黑烟,被工长追着绕机床跑了三圈。
糊轮是磨削工序里最常见的隐形故障。很多人觉得磨出来的工件表面发蓝、摸上去滑溜溜的,是切削液浇少了,其实大多是砂轮的孔隙被细铁屑堵死了。这时候你再使劲压着进给量,磨粒根本切不进去,所有的能量全变成热,工件表面的温度瞬间能升到几百度,表层的材料组织直接变了性,哪怕后续抛得再亮,装到设备上用不了仨月,就会在接触面上磨出一圈凹痕。
上次有个刚调岗来的师傅,磨精密轴的时候连续出了三根废件,拆下来砂轮一看,整个工作面堵得像上了一层釉,拿金刚石笔修了半天,才把表面那层糊死的磨粒刮掉,露出下面新的锋利颗粒。
那些你搞反的砂轮常识
总觉得磨硬的工件,就得拿最硬的砂轮,不然磨不动。
被工长骂过一次才搞懂:砂轮标注的硬度从来不是指磨料本身的抗变形能力,而是结合剂把持磨粒的牢固程度。磨越硬的工件,反而要选把持力弱一点的软砂轮——磨粒在切削的时候被磨钝了,结合剂粘不住,钝的磨粒自己就从表面掉下来,露出下面新的锋利棱角,这就是砂轮的“自锐性”。
要是搞反了,拿硬砂轮去磨高硬度的轧辊,钝的磨粒被牢牢粘在表面,根本掉不下来,就在工件表面硬蹭。磨个十来分钟,工件表面烫得能点烟,拿测温枪一量,温度快赶上开水了,表面还被蹭出一圈一圈的回火色,几十万的轧辊差点直接报废。
还有人觉得切削液浇得越多越好,拿着水管对着高速转的砂轮猛冲。
真这么干,不出半分钟,砂轮因为冷热不均,直接裂成好几瓣。切削液得对着砂轮和工件接触的那个磨削面浇,把磨下来的铁屑冲出去,把接触面的热带走就行,对着砂轮侧面猛冲,跟给烧热的玻璃泼冷水没区别。
哦对,还有个规矩,砂轮上绝对不能沾油。上次有个徒弟拿擦过导轨油的抹布擦砂轮表面,擦完开起来一磨,工件表面全是深浅不一的划痕——油把砂轮的孔隙全堵上了,磨下来的铁屑排不出去,就卡在砂轮和工件中间,硬划出印子。
下班的时候,机床的电源慢慢切断,砂轮的转速一点点降下来,最后那点嗡鸣落进车间的通风噪音里,地上留着一层细细的铁屑混着磨料粉,踩上去沙沙响。
没人会特意给这个天天转的黑圆盘写表彰,毕竟它就是个干粗活的部件。但只要哪个工位的砂轮状态不对,整个后道的装配、调试进度,全得卡着等。
作者|制造
排版|制造
审核|阿辰