2026-10-23 05:11:17
作者:
制造
刚跨进重型冲压车间的门,耳膜先被闷响砸了一下。
脚边的混凝土地面还在麻。
顺着声音找过去,那根半人粗的黑铁疙瘩正闷着头往下压——没人会把它和“精密零件”挂钩,这就是我们天天摸的液压缸。
新来的实习生第一次见的时候,绕着它转了三圈,撇着嘴说“这不就是个粗铁管子装着油吗?有啥技术含量”,话音刚落就伸手去摸正在动作的缸筒外壁,被烫得嗷一声蹦出去半米远。
别被它的糙外表骗了
真的,这东西外表看着糙得很,掉地上都能砸个坑的那种,内里的精密度能吓你一跳。活塞和缸筒内壁的配合间隙,比我们平时用的A4纸厚度的三分之一还小。你要是拿个手电筒往拆下来的缸筒里照,能看到内壁亮得像镜子,连个细微的划痕都不能有——不然下次带压力的油冲过去,那个划痕就是漏油的起点。
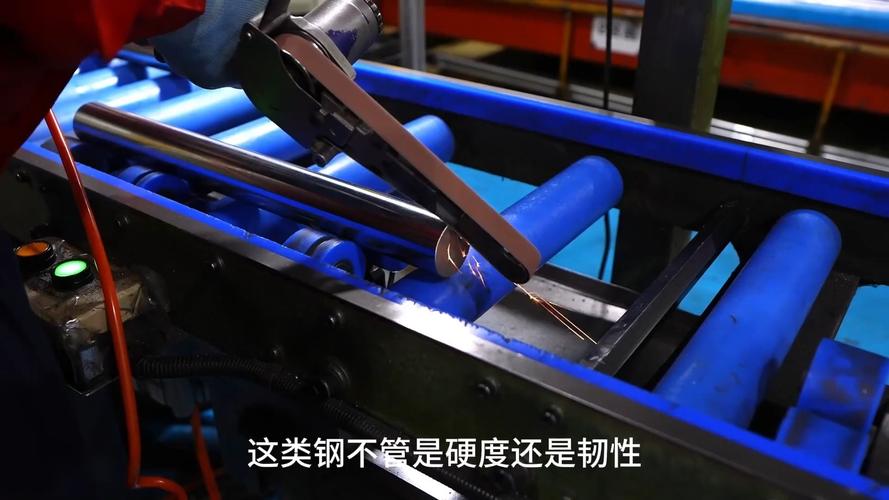 重型冲压线液压缸缸筒内壁加工场景
很多人对它的认知还停留在“压力油把活塞顶出去”的阶段,觉得逻辑简单到小学生都能想明白。是,原理是简单,但难的从来不是“推出去”,是“推到位置就稳稳停住,分毫不差”。上个月我们赶一批厚钢板的冲压订单,滑块走到离模具还有两指的位置,突然就卡那了,压力表的指针抖得像被风刮的。查了俩小时,换了三个传感器,最后拆了液压缸才发现,是上次保养的时候掉进去的一粒铁屑,把活塞上的密封件割了个头发丝细的小口子。
内漏这东西,最坑人。
你听不到声音,看不到油漏到外面来,就是压力悄悄往回掉,压出来的工件要么厚度不够,要么直接歪成废品。等你发现不对的时候,半批件已经废了,返工返到你连吃饭的力气都没有。
车间里最容易被忽略的“隐形杀手”
干久了的师傅都知道,液压缸出故障,一半以上的问题都出在那个不起眼的橡胶圈上。
很多人换密封件的时候,随便挑个看着尺寸差不多的就往上塞,觉得不就是个防漏油的皮圈?液压缸的密封件根本不是靠“挤紧了防漏”的。它是靠压力油自己把密封唇紧紧贴在缸壁上的——系统压力越大,贴得越牢。但你要是装的时候,密封唇被缸筒端口的螺纹边刮出个肉眼看不见的小毛刺,刚开始用的时候啥事没有,跑个两三天,那个小口子就会被高压油冲得越来越大,到最后你盯着压力表,能看着指针慢悠悠往下掉,急得直跺脚。
上次我带的徒弟,拆完旧密封件,拿新圈对着灯看了三分钟,撇着嘴说“这破橡胶圈我在楼下五金店五块钱能买三个,厂里采购的咋这么贵”。我当时没接话,让他自己照着流程装完,第一次试机打满压力,他刚把操作杆推到底,黑油顺着缸筒的缝隙“噗”的一下喷出来,溅得他白大褂上全是印子,连脖子后面都沾了两滴。从那以后,他再也不随便拿五金店的破圈往上装了。
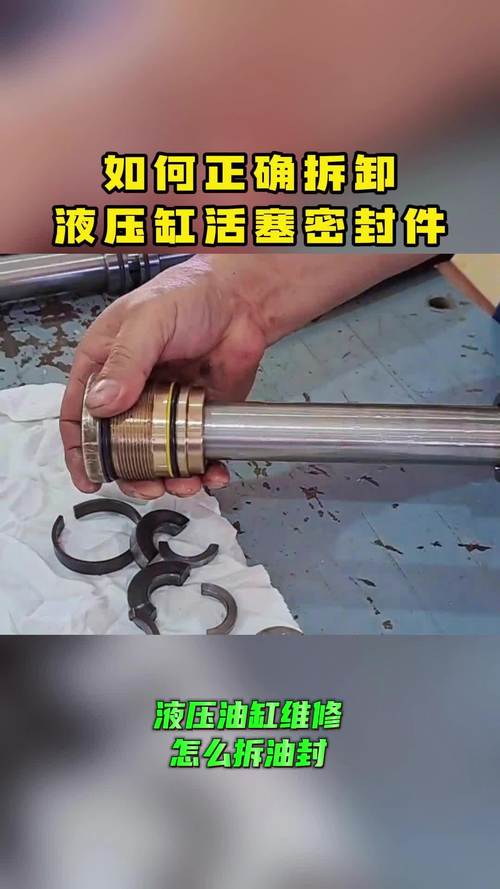 液压缸拆解后密封件与活塞组件特写
不过话说回来,就算你用了最贵的进口密封件,要是安装的时候没找正,白搭。
很多人装液压缸的时候,随便把两边的底座螺丝拧上就完事,根本不管同轴度。你想啊,一根好几米长的铁杆子,两边的安装座差了一根头发丝的高度,活塞在里面走的时候就是歪的,密封件被偏磨,用不了半个月就得漏油。安装时的同轴度偏差,比你花大价钱买的密封件管用一百倍。
课本上不会写的现场小诀窍
 课本上不会写的现场小诀窍
我刚进厂的时候,师傅就跟我说,装完的液压缸千万别上来就打满额定压力试机。
很多新人急着赶进度,拆完、装完,直接把压力阀拧到最大,让活塞全行程冲个来回就算完事。老工人都不这么干。第一次试机的时候,得先把压力调到额定值的三分之一,让活塞慢悠悠来回走个五六趟,把缸筒死角里藏的加工铁屑、上次换油剩的脏东西全冲出来,再慢慢把压力往上加,每加一档就停两分钟看压力表稳不稳。
为啥这么麻烦?因为你要是上来就满压冲,那些藏在死角的铁屑直接就被压到密封唇下面,不出三天,内漏的毛病就得找上门。
还有个事,很多人遇到液压缸漏油,第一反应就是拆缸换密封。其实有近三分之一的情况,根本不是密封的问题——是安装的底座刚性不够,压重的时候底座变形,把缸筒掰得有点歪,密封件受力不均才漏的。你要是不先把底座的加固筋焊上,换十次密封也白搭。
刚才车间的安全员走过来,拍了拍我肩膀说,上午修的那台压床,已经连续跑了两个小时了,压力表稳得很,一点掉压的迹象都没有。
我顺着他指的方向看过去,那根黑黢黢的粗铁管子还是闷着头一下一下压着钢板,旁边的焊花溅得老高,它连个油星子都没漏出来。
说真的,干机械这行久了就知道,最靠谱的从来不是那些飘在天上的高大上概念,就是这些天天在你身边闷头干活的铁家伙。你对它多上点心,它就不会在你赶订单的节骨眼上掉链子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:被焊花裹着的液压缸,为啥能扛住百吨的冲压力道?
文章链接:https://m.lfdjt.com/p/zhizao/a/12728.html