上周带刚毕业的小徒弟逛冲压线,他蹲在伺服电机旁边盯了三分钟,伸手指戳了戳轴端那个指甲盖大的黑塑料圈:这玩意儿啥啊?比电机本身还金贵?
我没直接答。旁边老班长笑,说这东西要是闹脾气,整条线停一下午,冲出来的零件能堆半面墙。
别拿它当普通的“计数零件”
很多刚入行的人对这东西有误解,觉得不就是个数转了几圈的小零件,能有多大作用?
真不是。你想啊,冲压线的滑块从上往下落,落多深算到位?机械臂从料仓抓个零件,伸出去多长能刚好卡到工装里?传送带走了多远,停在哪个位置能刚好对准加工工位?这些事儿,电机自己可不知道。
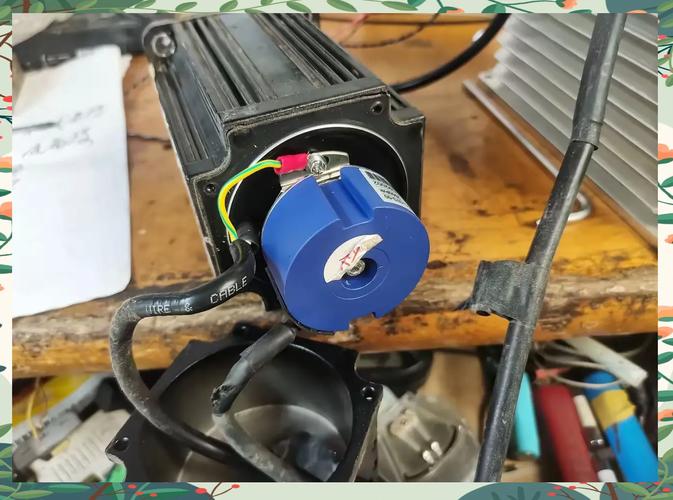
它根本不是在“数圈数”,是在给机械的每一个动作刻下实时的位置坐标。电机转了多少角度,带动的负载走了多少直线距离,每一分每一毫的变化,全靠它转成电信号递到控制系统里,就像人脚上的本体感觉,不用低头看,就知道脚抬了多高,踩在什么位置。
之前有个老线的维修师傅图省事,换电机的时候把编码器的固定螺丝拧歪了半圈,结果整条线的滑块位置偏了0.2毫米,冲出来的零件一半都带着折边,几万个零件全拉去返工,折腾到半夜才找到问题。
就这点小偏差,肉眼根本看不出来,它能精准揪出来。
拆开来你就知道,这小玩意儿根本没你想的那么玄
之前拆过一个进了切削液坏透的编码器,打开塑料外壳的时候我都感慨,这么点东西,结构居然简单到离谱。
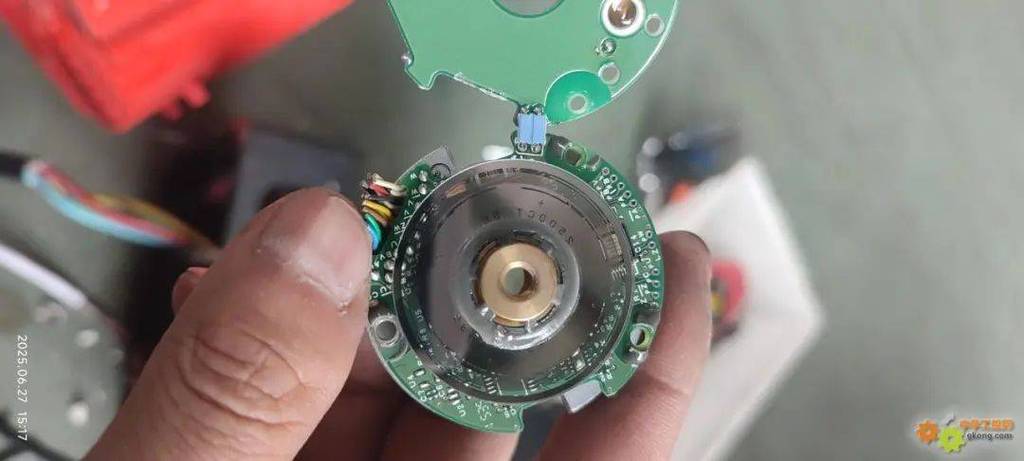
里面就是一片比硬币还薄的玻璃盘,盘面上刻着密密麻麻的细线条,对着线条的位置装了个小发光管,光线扫过刻线的时候,就会断断续续透出光来,后面的光敏元件把光信号转成电脉冲,数着脉冲的数量,就知道轴转了多少角度。
很多人聊起增量式、绝对值的区别总爱拽术语,其实说穿了根本好懂。增量式的就像你闭着眼从楼梯口往上走,走一步数一步,一断电脑子一片空白,下次开机得先从楼梯口重新数起。绝对值的更省心,玻璃盘上每一个角度位置都刻着唯一的识别码,哪怕你把电机轴随便掰到哪个位置,一上电就知道自己在哪,不用慢悠悠找零位。
真的。第一次见这结构的时候我都愣了,这么薄的玻璃片,居然能扛住车间里满是切削液雾气、金属碎屑的恶劣环境,一装上去就是五六年不带动的。之前有个新手把拆下来的编码器当普通塑料件往工具箱里扔,玻璃盘划了一道印子,装上去之后信号飘得跟喝了假酒似的,调了一下午都没稳住。
真出故障的时候,别上来就换零件

这是我们车间踩了无数坑总结出来的经验。
很多人一看到机械定位不准、位置飘,第一反应就是编码器坏了,买个新的大几百块钱换上,折腾半天问题还是没解决。
八成的编码器故障,根本不是零件本身坏了。要么是输出线被机械臂来回拉扯磨破了,芯线断了半根,信号时断时续;要么是安装的时候同轴度没调好,连接套歪了,转起来的时候编码器轴被别着,时间长了内部码盘晃得厉害;还有的就是车间里的金属碎屑、切削液雾气飘进去,糊在玻璃码盘上,光透不过去,信号自然就不准。
上次隔壁班组的机械手定位偏了三天,换了三个新编码器都没好,最后是个快退休的老师傅过来,把编码器外壳拆开,拿脱脂棉把码盘上沾的铝屑擦干净,信号立马稳了,前后花了五分钟。说起来有点好笑,为了这五分钟,他们花了几千块买新零件,还停了三天线。
不过话说回来,这小零件看着不起眼,真要是掉了链子,整条线停一小时,损失的钱够买一筐这样的编码器。
小徒弟听完,蹲下去又仔细看了看那个黑塑料圈,伸手把旁边露出来的线捋顺了。
作者|制造
排版|制造
审核|柚子