一推车间的防火门,热浪裹着淡淡的塑料焦味直扑脸。
靠墙那台比人高两个头的铁家伙,就是今天要唠的主角。
注塑机。
它不像隔壁的加工中心那样亮着警示灯、主轴转得嗡嗡带风,就闷在角落,隔个几十秒“咚”的一声,模子打开,一个凉丝丝的塑料件顺着光滑的滑道滑到塑料筐里,堆得越来越高。
别被它的铁外壳骗了,它干的活比你想的精细
很多第一次进车间的人,第一眼看见这台机器都觉得粗笨。不就是把塑料压成个形状吗?能有多难?
真不是。
你手里的手机壳,家里墙上的插座面板,甚至打印机指甲盖大的塑料齿轮,差0.1毫米都装不上。这台铁家伙干的活,细着呢。
料斗里倒进去的是烘得干干脆脆的塑料颗粒,顺着重力滑进长长的料筒,外面套着一圈圈加热圈,慢慢把硬颗粒烤成黏糊糊的熔浆。料筒里的熔浆压力能大到什么程度?我第一次看数显屏上的数值时后颈都发凉——合着平时攥在手里轻得没分量的塑料件,是被几吨的硬力气,硬怼进严丝合缝的模腔里的。
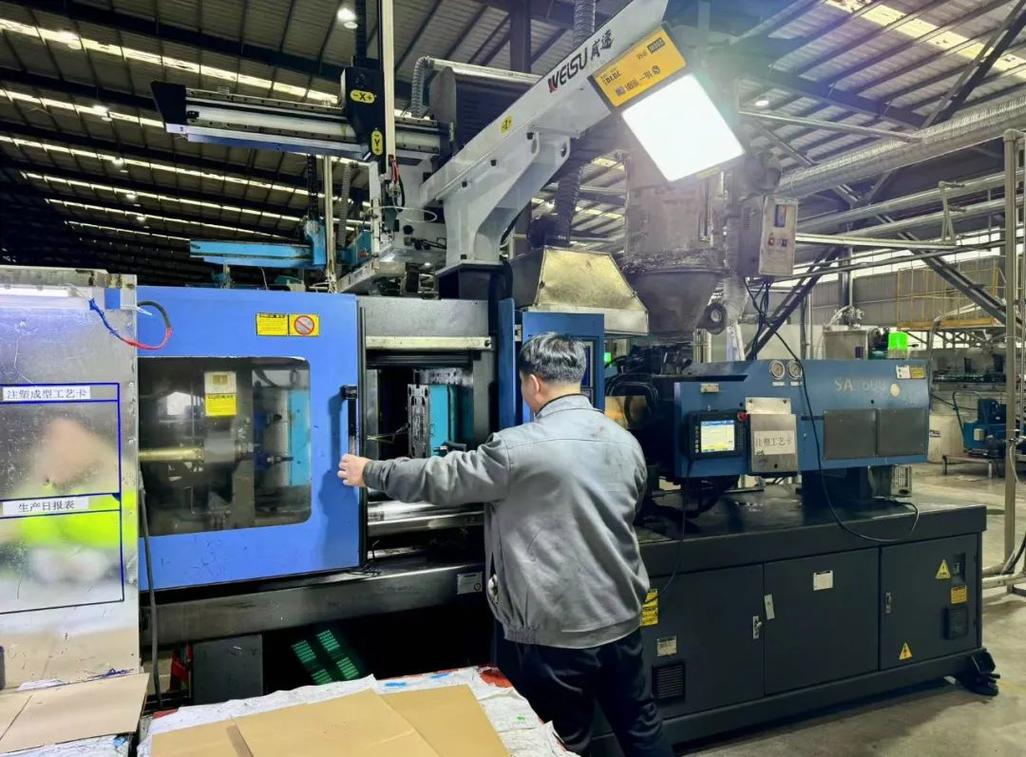
螺杆攒够一管熔浆的时间,刚好够模具把温度降到合适的区间。等熔浆填满整个模腔,再保个十几秒的压,等里面的塑料完全冷却定型,模具才会慢慢打开,顶杆把成型的零件稳稳推出来。
很多人觉得零件边缘长的小毛刺是料放多了,其实一半情况是合模时的定位精度出了问题,或者压力没跟上。那圈薄得像蝉翼的毛边,操作工得挨个用小刀修,修完的零件堆在筐里,摸上去滑溜溜的,一点棱角都没有。
老操作工的耳朵,比数显屏还灵
干了十几年的老师傅,根本不用凑到屏幕跟前盯参数,站在三米外听声音,就知道机器有没有闹脾气。
正常干活的节奏是稳的:“嗡——咚——咔”,跟人打哈欠的节奏差不多。要是突然“嗡——刺啦——”一声尖响,那肯定是料筒里的塑料没熔透,硬邦邦的颗粒卡着螺杆转不动了。要是合模的时候声音软乎乎的,没那股脆生生的劲儿,那就是模具的定位销磨坏了,再不调,打出来的件全是歪歪扭扭的废品。
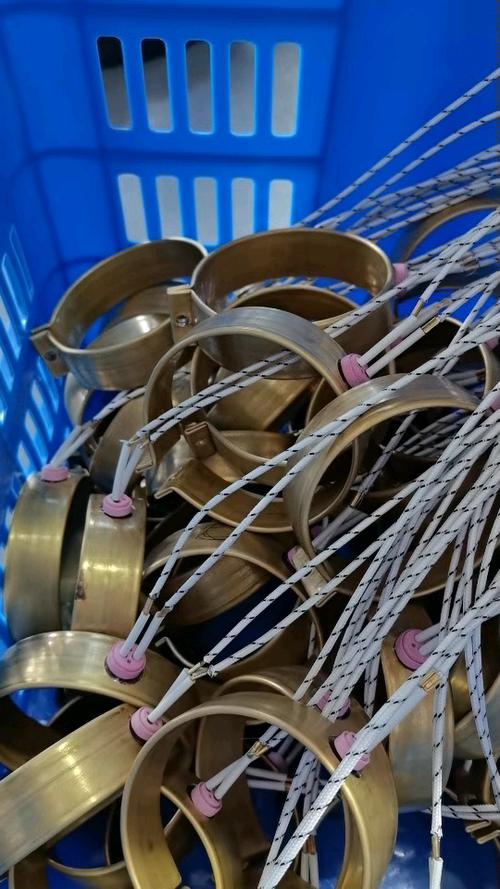
上个月车间那台老机器,突然打出来的所有塑料件表面都带着细细的银纹,换了三批新料都没用。一帮年轻人拆了半上午模具,检查了压力、速度,啥问题都找不出来。最后是干了二十年的张师傅凑过去,伸手摸了摸料筒外面的隔热罩,说“第三段加热圈坏了,温度上不去”。拆开一看果然,那圈加热丝断了一半,数显屏上显示的温度全是表面探头的假数,里面的料根本没熔透。
你说邪门不?
现在很多新机器装了一堆传感器,屏幕上跳着花里胡哨的曲线,真遇到点怪问题,还是老操作工的经验靠谱。就像你听家里老风扇的声音,就知道它是不是缺油了,根本不用拆了看。
这里要提个细节,加热圈的实际温度是很多人容易忽略的坑:屏幕上显示的是探头测到的温度,要是探头贴的位置偏了,哪怕料筒里的料已经烤焦了,屏幕上的数值还是稳稳在设定值上。
那些没人愿意提的糟心事,全是干出来的教训
干注塑的人,谁没被这台铁家伙坑过几次。
最烦的就是堵模头。刚换了新颜色的料,前十几模打出来的全是带杂色的花斑,得等料筒里残留的旧料全被新料冲干净,才能出合格的件。有时候赶订单赶得急,操作工把背压调得太高,熔好的塑料顺着螺杆的缝隙往后漏,漏得料筒后面的地上黏糊糊一片,等凉透了硬得跟水泥似的,拿铲子都铲半天。
还有更气的。晚上没人盯岗的时候,要是模具的密封面漏了,高温的熔浆顺着合模缝喷出来,糊在机器的导轨上。第二天早上来上班,光清理那堆凝固的塑料块就得花俩小时,凿都要凿半天,手上蹭得全是黑印子。
之前很多人觉得注塑机费电,其实真不是。它最费电的环节就是料筒加热和保压,很多老厂现在给料筒外面包上厚厚的隔热棉,像给铁管子裹了层厚棉被,一个月下来电费能省小一半。我第一次算这笔账的时候都惊了,原来这么简单的办法,能省出这么多真金白银。
上次我外甥来车间找我吃饭,盯着那台闷声干活的机器看了二十分钟,说原来他天天换的手机壳,是这么打出来的。他之前还以为这些光滑的塑料件,全是3D打印机一层一层堆出来的。
哪有那么多花里胡哨的高科技。
就是个铁做的大家伙。
攒够一管熔好的塑料,怼进模子里。
等凉透了,就是你天天摸得到的,所有硬塑料玩意儿。
作者|制造
排版|制造
审核|小准