刚推开车间那扇包着铁皮的防火门,切削液混着铁锈的味直接砸脸上。
我在车间泡了快二十年。见过刚毕业的小孩拿着CAD图纸拍着胸脯说要做出100%精准的零件,也见过干了三十年的老师傅蹲在机床边,听着主轴转的声音就知道刀该换了。很多人对机械加工的印象,停留在课本上的公式,或者宣传片里锃光瓦亮的自动化机床。真不是。这行的门道,全藏在没人愿意摆到台面上说的细节里。
你以为的机械加工,是拿钢刀硬啃铁疙瘩?
外行总觉得,机械加工跟家里削苹果没区别:把铁块卡紧,刀转起来,一层一层往下削,削到图纸上标的尺寸就完事。
哪有那么容易。
上次带个刚进来的小孩,站在机床边研究了十分钟系统界面,上来就把吃刀量调到最大,觉得这样效率高,能早点干完下班。我还没来得及喊停,他已经按下了启动键。刀刚碰到工件表面,“哐当”一声脆响,刀头直接崩了个豁口,碎渣带着火星子飞出去三米远,差点砸到旁边摆着的千分尺架。
我当时攥着扳手的手都麻了——那可是刚换的硬质合金刀头,一百多块啊!
他还委屈,说书上说切削深度越大,材料去除率越高。我给他指了指机床旁边贴的操作规范:普通钢材的吃刀量,通常最多也就两三毫米,你一上来就啃十毫米,刀不崩才怪。这就像你啃排骨,不用牙顺着纹路咬,硬拿门牙去砸硬骨头,牙不碎才怪。
藏在铁屑形状里的判断逻辑
车间里的老工人,判断机床跑的状态对不对,从来不会一上来就掏千分尺。
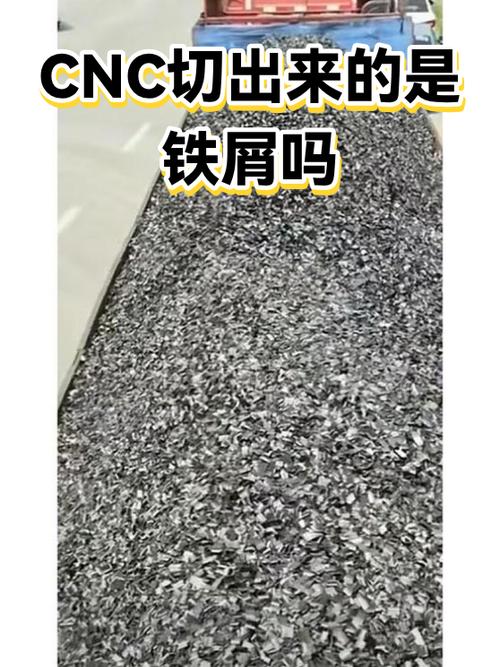
加工状态稳不稳,根本不用等千分尺量完,扫一眼台面上掉的铁屑就知道个大概。
正常的好状态下,切下来的铁屑是顺顺的卷状,像弹簧一样一圈圈盘着,颜色是银白或者淡蓝色,摸上去边缘不扎手,说明切削温度刚好,刀和工件的摩擦是顺的,进给速度也合适。
要是铁屑碎成一捏就散的渣渣,那肯定是刀钝了,或者吃刀太浅,刀一直在工件表面磨,根本没切进去。要是铁屑颜色发深,甚至烤成紫黑色,带着点焦糊的味道,那就是转速太快了,切削温度烧得太高,再跑个十分钟,刀头就得粘在工件表面上,到时候拆都拆不下来。
说实话,我刚入行的时候根本不信这套。觉得不就是点碎铁,能有这么多讲究?直到有次赶客户的交期,盯着系统上的参数看入了神,没注意台面上的铁屑都烤成紫黑色了。等反应过来的时候,工件表面已经被拉出一道深沟,整根长轴直接报废。那批货的加班费全搭进去了,我蹲在废品堆旁边抽了三根烟才缓过来。
别迷信“零误差”,这行从来没有绝对完美
很多人对机械加工的最大误区,就是觉得要做到尺寸丝毫不差,公差为零才叫高水平。
扯呢。
车间里的温度差个两度,工件的尺寸就能飘个几微米——夏天车间里35度,人都热得冒汗,冬天车间里10度,穿着棉服都嫌冷。刚加工完的工件摸着凉丝丝的,等拿到温度恒定的计量室里放半小时,热胀冷缩下来,尺寸就变了。我之前遇过个特别较真的质检员,拿着千分尺跟操作师傅掰扯,说尺寸超了两微米,不合格。师傅啥也没跟他吵,把工件往恒温室的架子上一搁,等了四十分钟再拿出来量,尺寸刚好卡在公差范围的正中间。那质检员当时脸都绿了。
所有的公差标注,本质上都是给现场操作留的容错空间,不是用来卡着数字较劲的死规矩。你硬要把尺寸卡着公差的极限去做,费刀,效率低,等零件装到设备上,跟着设备一起热胀冷缩,反而容易卡壳,根本跑不稳。
之前接个活,客户给的公差要求特别严,操作师傅们商量了半天,特意把加工的尺寸往公差区间的中间靠了靠,根本没卡着最边上去做。后来客户反馈说,那批零件装到设备上,跑了三年都没出过问题。
没人会跟铁较劲。
那些刚入行的年轻人总觉得要把每一个尺寸都卡到最精准的数字才算本事,却忘了你面对的不是电脑里不会变形的三维模型,是一块会因为温度、震动、甚至空气湿度产生细微形变的金属。车间里那些用了二三十年的老机床,主轴转起来带着点轻微的嗡鸣,比那些崭新的进口机床跑的还稳。不是老机床精度更高,是操作它的师傅摸透了它的脾气:知道它转起来会有多大的震动间隙,知道什么温度下它的尺寸会飘多少,知道什么时候要补点切削液,什么时候要稍微慢一点进给。
下班锁车间门的时候,风从门缝钻进来,带着点切削液的淡味。机床的嗡鸣停了,台面上的铁屑还闪着细碎的光。哪有什么高大上的制造神话,不就是一帮人,跟一堆铁疙瘩,慢慢磨,慢慢凑,把每一个尺寸卡到能长久运转的程度,把每一件零件做到能稳稳用上十几年的程度。
作者|制造
排版|制造
审核|满满