刚推开门就被热浪拍脸。
不是烤串摊带着孜然味的热。是混着焊渣焦糊味、金属冲压余温、还有压缩空气喷气嘶啦声的那种带着硬质感的热,脚踩在坑洼的防滑钢板上震得脚踝发麻,抬头望过去三十多米长的流水线像个沉默的钢铁巨兽,每个工位上的六轴机械臂匀速晃来晃去,连个举着焊枪的工人影子都看不到——这就是大家常说的焊装线。
很多外行第一次见都懵:不是说焊装吗?人呢?
说白了这地方根本不是靠人举着焊枪点焊点的地方。
你以为的焊接,其实是流水线的”节拍游戏”
刚从冲压车间运过来的车门、侧围、地板,全是厚1毫米左右的薄钢板,软得像刚擀出来还没放凉的饺子皮,你手稍微用点力按下去,就能压出个浅浅的印子。这么软的料,要拼成刚性够强的整车架,第一步根本不是焊。
是靠定位销。
就像你拼乐高的时候底板上凸起来的小圆柱,钢板上提前冲好的圆形定位孔,要严丝合缝套在这几个硬邦邦的金属柱子上,通常间隙要控制在0.1毫米以内,差一点都卡不进去。
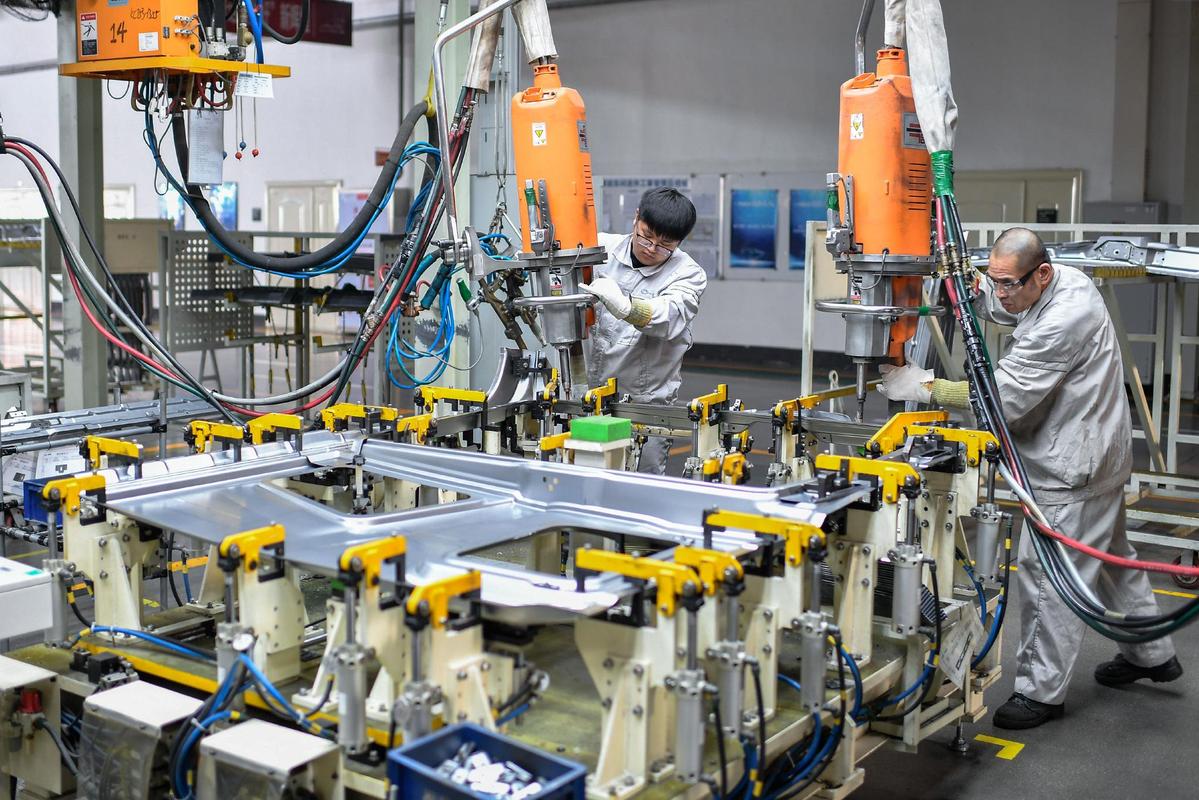
等所有钢板都卡到位置上,带磁吸的压头会哐当一下落下来,把所有板件压得死死的,压下去的力大概相当于两个成年男性整个人站在钢板上,根本不给它留一点歪的余地。这时候焊枪才会凑上来,按预设的焊点位置一个一个点过去。
我刚当学徒那会,师傅反复叮嘱别盯着焊枪的弧光看,闪一下能让你睁不开眼半小时。我偏不信邪,凑过去瞄了一眼,当天晚上眼睛疼得像进了磨碎的辣椒,流了一整夜的眼泪,第二天师傅塞给我两盒冷藏的人奶,说这是车间传了几十年的偏方——真的,比啥眼药水都管用。
最容易出问题的,从来不是焊枪
很多人觉得焊装线的核心是焊枪,电流调多大、压力够不够,全是焊枪的事。真在现场待久了就知道,80%的停线故障,跟焊枪半毛钱关系没有。
之前有次整条线停了俩小时,班组的人轮着查,焊枪的电流校准了三遍,机械臂的轨迹核对了五遍,啥毛病没有。最后是个新来的巡检小哥蹲在地上摸定位销,摸到其中一个上面沾了块指甲盖大的焊渣。
我去!
就那么点碎渣,把上面套的钢板顶起来了0.2毫米,整个定位直接歪了,焊出来的焊点全是虚的,后续往车身上装车门的时候,缝隙能塞进去一根手指。你说这冤不冤?
这里说的虚焊,就像你贴春联的时候胶水只涂了边角,表面看着贴得牢牢的,风一吹就晃。很多人买车遇到的车门异响、开几年就从焊点位置锈穿的毛病,往前追根溯源,十有八九就是某一个工位上的定位销没擦干净,留了这么个小隐患。
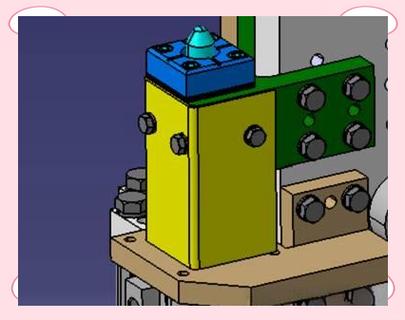
有人问为啥不装个自动吹渣的装置?其实很多新产线都装了。但不少跑了十几年的老产线嫌麻烦,觉得人工拿个钢丝球擦两下就行,结果就因为省这两分钟的事,停线俩小时,算下来的损失够买十个自动吹渣的装置。说起来都好笑。
流水线的”脾气”,比人还难摸
很多人觉得机械臂按程序走,就像上了发条的钟表,不会出岔子。真不是。夏天车间温度高,机械臂的轨道热胀冷缩,轨迹能偏个0.1毫米;早上刚开机的时候,钢板是凉的,和下午被车间热浪烤了几个小时的钢板,硬度都不一样;甚至压缩空气的压力飘了一点,抓手的力度不对,都能让整个工位出问题。
我之前待的那条线,有段时间连续三天出同一个毛病:某一个位置的焊点总是把薄钢板烧穿。换了新的焊枪电极,调小了焊接电流,查了钢板的来料厚度,啥招都试了,还是不行。最后是管气源的师傅路过,发现隔壁工位的一个气阀漏了,整个管路的压力比正常值低了0.2个兆帕,导致焊枪的电极头压在钢板上的力度不够,接触电阻变大,温度一下子窜太高,直接把1毫米厚的钢板烧穿了。
就这点破事。
你说换你,你能第一时间想到是隔壁工位的气阀漏了?根本不可能。
很多人逛车间总喜欢盯着那些晃来晃去的机械臂拍视频,觉得这就是工业的浪漫。其实真在现场待久了的老师傅,根本不会盯着机械臂看——我们都盯着地上散落的焊渣、定位销的干净程度、气源压力表的数字。毕竟机械臂不会平白无故出问题,所有的故障,早在你没注意到的小细节里埋了伏笔。
上次带个刚毕业的小孩逛车间,他指着转来转去的机械臂问,这东西什么时候能完全取代人啊。
我指了指地上刚掉的一块红热的焊渣,说等你能把这些藏在角落里的小破事都管明白,再谈取代的事。
他愣了愣。
好像突然懂了点啥。
作者|制造
排版|制造
审核|白杨