上周带刚招的大专生逛车间,这小子盯着立加的屏幕愣了三分钟,问我“师傅,咱们不是接了一百台通用件的单吗,怎么每台的程序都不一样?”
我当时拿沾了切削液的手套敲了敲他的安全帽,说你当这是流水线批量生产呢?这是按订单生产。
他更懵了,说那不是接了单才开机吗?
别被“先接单再做”骗了
真的不是。很多人对这个模式的认知,全是课本里抄来的——接到客户的定制需求,从零开始设计,备料,加工,检验,发货。听着特别顺,对吧?
实际上我们做非标液压阀体的,待料区永远堆着半人高的45号钢毛坯,凉得冰手,这些料从钢厂拉回来的时候,连最终要开几个孔、孔的位置偏多少,都没人知道。
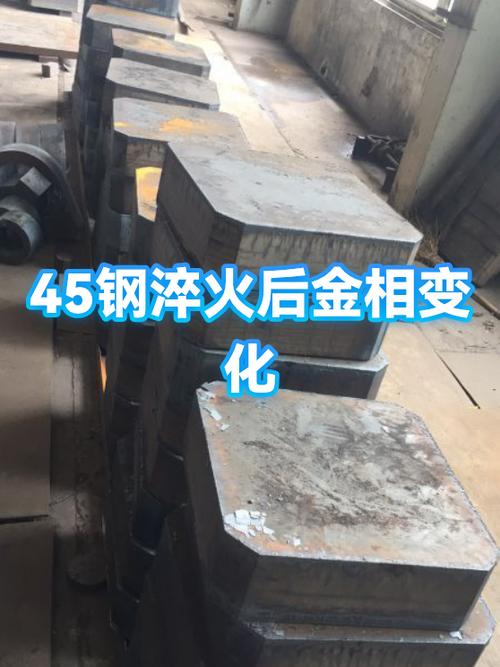
我们只会提前把那些通用的、不会变的工序先做了——比如把毛坯的六面铣平,把基准面磨到规定的粗糙度,甚至把那些不管哪个客户用都要开的大孔先钻好。剩下的那些带个性化要求的孔位、螺纹、倒角,才是等订单真的落到生产工单上,再对着客户的图纸改程序的事。
说出来不怕你笑,我见过最省事的一单,客户要的阀体,和三年前另一个客户要的,除了侧面的丝印位置挪了两厘米,剩下的尺寸、公差、甚至倒角的角度都差不离。我们从接下订单到把货装上货车,只花了11个小时。换作那种从零开始备料的模式,光等钢厂把毛坯发过来就得一周。
最容易炸锅的环节,根本不是加工
很多刚进车间的年轻人总觉得,干机械的,技术越好越吃香。其实在按订单生产的车间里,排产的师傅比顶尖的编程师傅还金贵。
你想啊,一台机床一天就24小时,前面排了八个客户的单,每个客户要的东西用的夹具不一样,毛坯不一样,程序不一样,甚至连切削液的浓度都要调——做铝件要稀一点,做钢件要浓一点。
金属切屑掉在接屑盘里的哗啦声刚响了二十分钟,销售突然跑过来拍你肩膀,说刚才那个急单的客户打电话了,人家生产线下午就要停线,咱们的件必须中午之前发走。
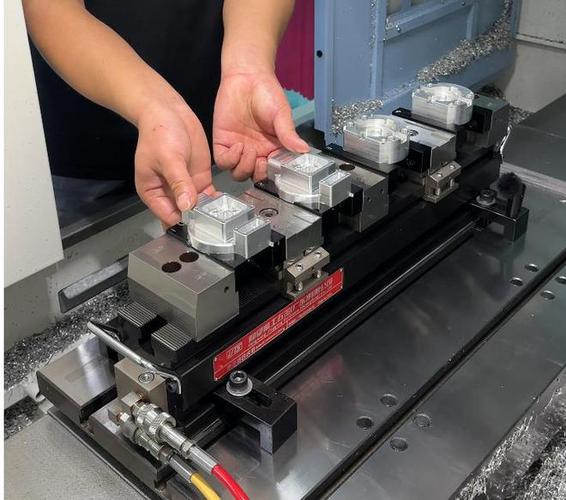
你能怎么办?只能按停止键。沾着切削液的手套往藏青色的工作服上蹭两下,把刚装上去的夹具拆下来,清干净工作台面上的切屑,换好新的毛坯,重新对刀。
我见过最离谱的一次,排产的师傅前一天刚把第二天的工单排好,晚上十一点接到三个客户的改单电话,一个要把交期提前五天,一个要改零件的公差,还有一个直接把订单取消了。他在值班室坐了半小时,抽了半包烟,第二天早上把所有工单全打乱重排,整个车间的机床顺序全换了一遍。
按订单生产最核心的功夫,从来不是把零件做出来,而是在几百个交期、几百种公差、几百堆待料里,把顺序排得让所有人都少骂两句街。
别迷信“零库存”的神话
很多管理类的文章吹得神乎其神,说按订单生产的终极目标就是零库存,仓库里啥料都不堆,接到单了再买料,做完就发,一点资金都不压。
听着特别理想,对吧?
真在车间待过的人都知道,这纯粹是站着说话不腰疼。你要是真把仓库清得一干二净,客户下午三点给你下了单,要你三天之内交货,你难道要从挖铁矿石开始干?
我们去年为了凑那个所谓的“库存周转率”指标,把待料区剩下的半吨通用阀体毛坯全当废铁卖了。结果刚卖完不到一周,三个客户同时下了同规格的单,要的全是之前那种通用毛坯做的阀体。等新的毛坯从钢厂运过来,整整拖了八天。客户那边的采购经理打电话过来,嗓门大到我把手机拿离耳朵半米远,都能听见他压着火的语气。
真把库存清到零的车间,最后都被客户的临时加急单逼到去废品站淘旧毛坯。
上次跟车间主任在厂门口抽烟,他说干了二十年这行,最大的感悟就是——别跟流程较劲,别跟库存较劲,也别跟客户的临时改单较劲。你较劲,最后倒霉的是自己。
风一吹,厂门口的梧桐树叶子飘下来,落在脚边的切屑堆里。远处车间里的机床还在嗡嗡转,每一声转动,都是在等一个还没完全定下来的订单。
作者|制造
排版|制造
审核|乐乐