上周带刚毕业的小徒弟盯精密磨削工位,他蹲在机床边擦了三回卡尺,愣是报出三组差0.02mm的数。我凑过去抬头瞅了眼头顶的灯,没说话,把他手里的卡尺往灯底下递了两厘米,数立刻就稳了。
别拿车间照明当“凑够亮度就行”的差事
在车间泡了快十年,见过太多因为照明闹出来的乌龙。很多人对工业场景的照明根本没概念,总觉得不就是装几盏灯,把整个车间照得亮堂堂的,够数就算达标。
说真的我见过最离谱的工位,磨床正上方的灯装在风机支架侧面,人一凑过去操作,半个身子的影子正好盖在砂轮的对刀面上——对个屁啊!很多刚搞车间基建的人总觉得,照度计测出来数值够了就达标,哪管你操作的时候会不会被自己的脑袋挡光。车间照明的核心从来不是“全区域平均亮度”,而是操作面的“无阴影、低眩光、显色准”。你想啊,精密加工的公差可能也就几微米,光线歪一点,阴影偏半厘米,人眼判断的误差能翻好几倍。
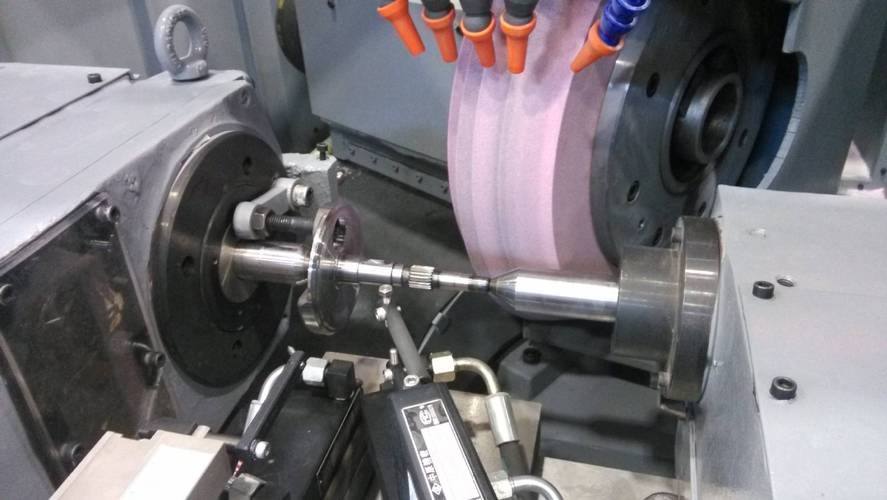
还有那种为了凑亮度,直接在车间顶上装一排大功率泛光灯的,整个空间亮得像正午的操场,但是人站在机床边,光滑的金属工件表面、抛光的机床导轨,全是晃眼睛的反光,盯个十分钟眼睛就酸得流眼泪。这种照明,别说找划痕了,能不把操作手柄按错就不错。
你以为机床灯是额外加的配件?
小徒弟刚进车间的时候,总觉得机床操作位旁边挂的那根长灯管是凑数的,上次有个工位的灯管坏了,他直接从后勤仓库拿了个网上常见的LED台灯凑上去,说这灯比原来的还亮,肯定更好用。
换灯那天大家都夸新灯亮。直到质检岗把带着0.01mm浅划痕的工件打回来,我们蹲在工位前对比了半小时,才发现新换的聚光灯在工件光滑的端面上投了一块冷白色的硬光斑,那些顺着加工纹路走的细划痕,在硬反光里根本和正常的金属纹理分不出来。
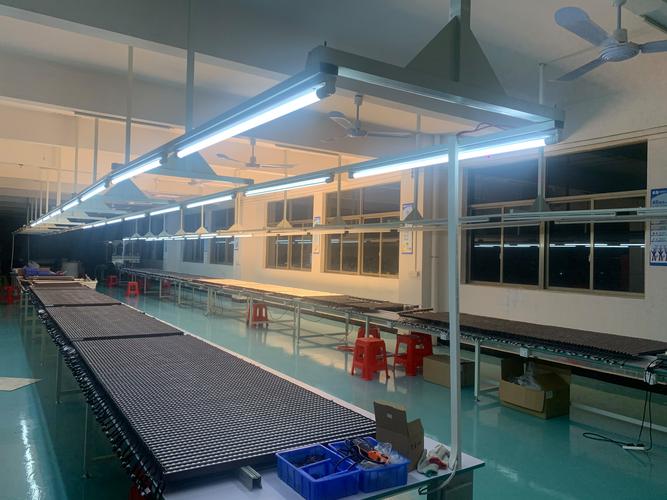
其实机床自带的那根照明灯,从位置到光线角度,都是工程师蹲在工位前反复调过的。它离操作面的高度刚好是30厘米左右,光线是经过磨砂罩柔化的漫射光,不会在工件表面形成硬光斑,入射角也特意避开了操作手的活动范围,哪怕你弯着腰拧手柄,手的影子也不会落到加工面上。这种灯不是什么高科技,但是每一点参数,都是之前踩过坑攒出来的经验。
照明出问题,别上来就换灯管
很多运维的小哥遇到照明异常,第一反应就是拆灯罩换灯管,其实十次里有三次,问题根本不在灯管上。
我上次遇到个整线的检测工位,大家总说最近看零件表面越来越费眼睛,一开始以为是灯管老化变暗,拆下来测了下亮度,跟新的差不了多少。最后把灯管外面的防尘罩拆下来才发现,上面蒙了厚厚一层切削液蒸发的油雾,像给玻璃罩子涂了半层透明的胶水,光线透出来的效率直接掉了快三分之一。擦干净的那一刻,整个工位的亮度直接回了原来的水平,连旁边的师傅都喊,怎么突然亮了这么多。
还有更离谱的,之前有个塑料零件的检测线,连续三天报色差不合格,把零件供应商喊过来对了半天,人家把自己的色卡拿过来,跟我们摆出来的零件比,怎么看都对不上。最后顺着照明查,才发现上次换灯管的时候,运维小哥图省事,拿了个高色温的冷白灯管凑上,跟原来的暖白灯管差了快2000K。冷白光打在浅米黄色的塑料件上,直接把本来均匀的色差照成了几块深浅不一的斑块。工业照明的匹配度,从来不是“能亮就算合格”,从色温、显色指数到安装角度,差一点都可能出批量问题。
说起来就气,上次那批色差件返工花了快两天,最后算下来,换错一根灯管的成本,还不到返工成本的千分之一。
小徒弟上次擦完卡尺,蹲在工位前盯了半天,抬头问我,那当初装灯的时候,为啥不一开始就把角度调好?我指了指机床旁边堆着的、上次换错的那堆灯管。
哪有什么一开始就完美的系统啊。
都是出了几次乱子,蹲在现场调了几十次,才慢慢摸出最舒服的那个位置。
作者|制造
排版|制造
审核|安然