上次去温州的一个机加工小作坊,刚跨进门就闻见一股混着机油味的酸馊气,绕到数控车床后面的接液槽一看,那池泛着乳白的液体表面,浮着一层黑糊糊的黏腻油泥,凑近了还能看见细碎的小气泡从液面下往上冒。旁边的师傅挠着头苦笑,这槽液上个月刚花了四千多换的,现在刀具磨得比之前快一倍,刚加工完的铝件放两天就长锈印,换一次液大几千,换得他肉疼。
很多人对切削液的印象,就是兑了水的乳化液,加进机床槽里,等脏了臭了全排掉换新的就行。真不是。
你以为切削液是“加了就不用管”的消耗品?
我见过太多车间,把切削液当成一次性的消耗品,从加进槽里的那天起就再也没主动管过。机床运转时漏的导轨油顺着缝隙流进液槽,切下来的铝屑、铁屑混在液体里沉底,车间夏天温度高,槽液温度能升到三四十度,不出一周,厌氧菌就在温暖的、隔绝氧气的液体里疯长,散出来的酸臭味能飘出半条街。
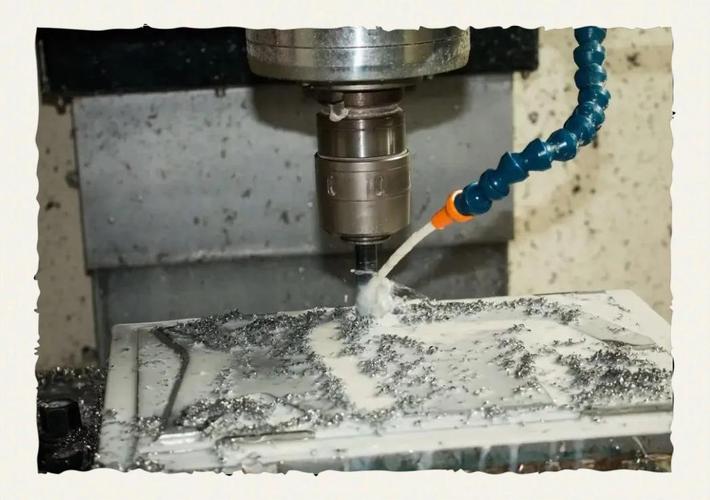
碰到这种情况,90%的师傅第一反应是“这买的切削液质量不行”。真冤枉那些卖液的供应商了——这种变质、发臭、腐蚀工件的问题,九成以上都不是液本身的锅,是从一开始就没把切削液处理当回事。
算笔最直白的账:很多车间为了省处理的钱,半个月就要全换一次槽液,算上买新液的成本、换液时停产的损失、人工清槽的时间,一年下来花的钱,够买两套最基础的切削液处理设备了。账根本算反了。
真正的切削液处理,从来不是等臭了才动手
别听那些卖设备的人把切削液处理吹得多么高大上,说白了全是车间里随手能做的小事。
每天开机的第一件事,拿个细网兜把浮在液面的浮油捞掉。别小看这层薄薄的油膜,它飘在液面上挡着空气,给厌氧菌造了完美的无氧生存环境,不及时清掉,三天就能让整池液变味。要是规模稍微大点的车间,装个简单的带式撇油机就行,一条耐高温的刮带从液面转一圈,把浮油刮到集油槽里,不用人盯着,比人工捞的效率高十倍。
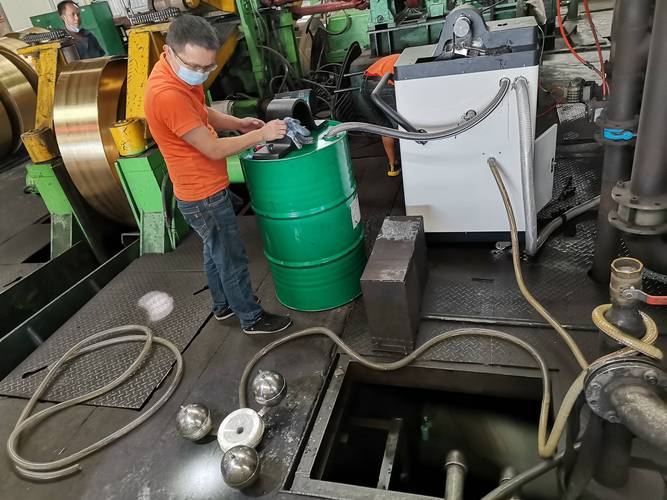
每周抽半小时,把槽底沉积的细金属磨屑清出来。那些细得像面粉一样的铁屑、铝屑,混在循环液里就像天然的磨料,每次喷到切削点,就相当于在刀具和工件之间撒了一层硬沙子,刀具能不磨得快?工件表面能不留下细碎的划痕?
太亏了。
还有个很多人忽略的细节:定期测一下切削液浓度。夏天车间温度高,水分蒸发得快,液里的有效成分占比越来越高,浓度太大会粘刀,加工出来的工件表面全是黏糊糊的残留;冬天温度低,要是浓度太低,液的防锈能力不够,刚加工完的零件放一天就长锈斑。这些调整根本不需要什么精密实验室,拿个折光仪滴一滴液上去,对着光读个数,浓度不对就补点新液或者兑点水,两分钟就能搞定的事。
说起来好笑,我之前碰到个开小作坊的老板,总觉得这些日常操作太麻烦,兑液全凭手感,有次把浓度兑得太高,整池液黏得像米汤,加工出来的铝件全是深浅不一的刀纹,擦都擦不掉,折腾了半天才把浓度调回正常,那天他连喝三杯浓茶压惊。
处理不到位的代价,从来不止是换液那点钱
很多人觉得切削液处理是应付环保检查的事,等废液要排的时候才想着怎么处理,其实根本不是。从切削液加进槽里的第一天,处理就开始了,那些偷懒省掉的步骤,最后都会变成明里暗里的成本跳出来找你。
最直接的损失是刀具。混在液里的细磨屑多了,一把本来能加工一千件的硬质合金刀,可能三百件就磨钝了,换刀的停机时间、刀具的采购成本,算下来比省的那点处理钱多好几倍。然后是工件质量,液里的细菌分解出来的酸性物质,会慢慢腐蚀金属表面,本来要出口的零件,因为表面长了细碎的锈斑,要么返工要么报废,那个损失更是没处说理。
还有更隐形的成本。整车间飘着酸臭味,工人待久了手上容易起红疹子,皮肤过敏,新招来的学徒工一推开门闻见味,转头就走,招聘的成本、人员流失的代价,最后还是要老板自己扛。
上次去最开始那家温州的小作坊,我建议他先花几十块买个细网兜,每天开机捞十分钟浮油,每周抽十分钟清一次槽底的铁屑,再花几百块买个折光仪定期测浓度。过了三周再去,那池液再也没散出过酸臭味,刀具的磨损量直接降了三分之一。他递烟给我的时候还说,早知道这点小事就能省这么多钱,之前真的是瞎折腾。
作者|制造
排版|制造
审核|见微