嗡嗡的主轴声裹着机油味扑过来。
徒弟小周蹲在新换的立式加工中心旁边,拿个卷尺量地脚螺栓的间距,抬头看见我,挠挠头:”师傅,这台机器我昨天跟库管一起拆包装的时候称了下,比之前那台老立加轻了快两百公斤,不会是厂家偷工减料吧?”
我没急着答,伸手按了下机床床身的外壳,硬邦邦的,没有那种薄铁皮敲上去的空洞感。
轻了不等于料少了
好多人对机床轻量化的第一反应,就是厂家把铸铁壁做薄了,省成本。真不是。
之前那台老立加,我刚进厂的时候就在。整体铸铁床身,实心的。当初安装的时候,六个师傅抬着挪了半天才到位,自重快五吨。那时候的设计逻辑简单粗暴:只要床身够重,就能压得住切削时的振动,加工就稳。但实际上呢?上次大修拆这台老床身,我们把侧面的检修盖打开,顺着浇铸的砂芯掏出来四十多公斤的实心铁块——那块位置离主轴的受力点快半米远,加工的时候根本不承力,纯纯是浇铸的时候图省事,没做镂空结构,多倒了铁水凑重量。
说穿了,以前的”重”,很大一部分是设计上的懒。懒得算每一块区域的受力,懒得优化浇铸的砂型结构,就靠堆料凑刚性,反正铁水不值钱,用户还觉得越重的机床质量越好。
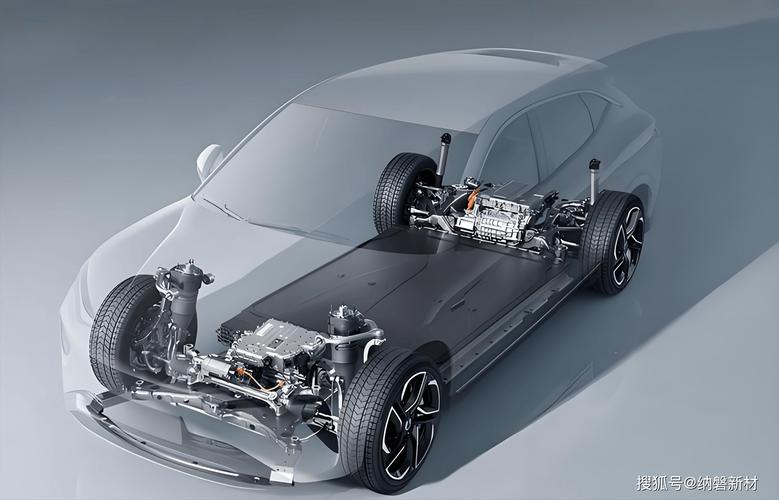
真正的轻量化,是把”不干活的料”全部砍掉。
那些受力为零、纯粹增加自重的部分,该挖空就挖空,该减薄就减薄,一点都不心疼。
为啥轻了反而更稳
小周之前不信这个理,觉得轻了肯定刚性差。
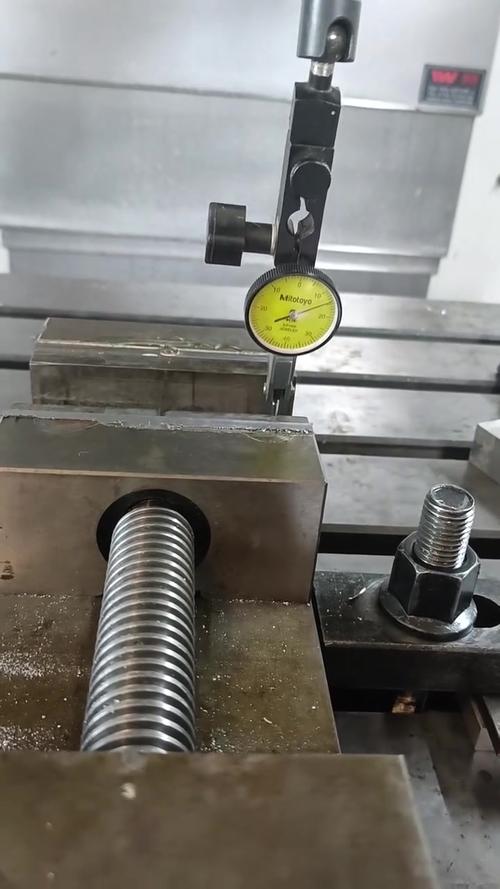
结果新机床装完第一次打表测精度的时候,他盯着百分表的指针愣了半天——老机床跑满行程,主轴端的径向跳动是1丝,这台轻了两百公斤的新机床,测出来才0.3丝。
这啥概念?加工出来的零件表面不用二次抛光,就能达到镜面效果。
为啥会这样?
因为以前的重床身,自重太大,自身的固有频率跟主轴高速转动的频率特别容易撞上,一撞就共振,振得厉害的时候,加工出来的零件表面全是规律性的波纹,跟搓衣板似的。为了压振,就得加更重的配重块,结果整个移动部分的惯性越来越大,进给的时候反应慢,急停的时候还会晃,定位精度根本上不去。
现在的轻量化床身,挖空之后不是空架子,里面布的是顺着受力方向走的网格状加强筋。就像人腿上的骨头,不是实心的,但是承重的时候不比实心差多少,重量却能减个两三成。
我第一次见这种结构的浇铸件的时候,拿小铁锤敲了敲,声音是脆的,不是老铸铁那种闷沉沉的声音,当时还捏了把汗,怕扛不住硬切削的冲击力。结果这台机器跑了快两年,每天八小时切硬铝件,床身连个细微的裂纹都没有。
小周上次摸了下滑台的侧面,说以前的老滑台,断电的时候用手推都费劲,现在这个,开机的时候轻轻就滑过去了,连个多余的噪音都没有。他算了下时间,现在滑台从静止加速到最快进给速度的时间,比老机床短了0.2秒。一天下来跑上千个零件,这零零碎碎省的时间,每个月能多干出两批活。
别把偷工减料当轻量化
当然,轻量化也不是谁都能做的。
上个月有个外地的小厂来推便宜机床,说他们做的是”极致轻量化”,价格比正常的设备低三分之一,理由是把床身的壁厚从20毫米削到了8毫米。我们当场拉着试了机,刚开主轴到三千转,整个床身跟着抖,加工个铝块,表面的波纹能有半毫米深。拆开来一看,壁薄得拿个螺丝刀都能捅出印子,里面的加强筋是随便焊的,横七竖八,根本不顺着力的传导方向走。
说实话,这种根本不是轻量化,是把遮羞布都扯掉的偷工减料。
真要做轻量化,第一步就得先把整个床身的受力摸透:哪里受切削的冲击力,哪里受滑台的重力,哪里是振动传递的主要路径,把力的传导路径上的料留够,其他地方能减就减。甚至有些高速移动的部件,完全可以不用铸铁,换强度够的焊接钢结构,或者密度更低的复合材料,只要刚性不下降,越轻越好——毕竟移动部分轻了,伺服电机的负载就小,响应更快,还省电,长期用下来,比买个笨重重的老设备划算太多。
下班的时候,小周锁完机床的防护门,回头跟我说,原来我之前对轻量化的认知全错了,还以为跟手机似的,做薄了就是偷料。
我顺着他的话看过去,那台轻了两百公斤的机床安安稳稳站在水泥地上,冷却泵还在嗡嗡转,比以前那些沉得像小山一样的老设备,干活利索多了。
风从车间大门吹进来,带着点外面梧桐的味道,机床的显示屏亮着,上面跳着下一个零件的加工程序。
作者|制造
排版|制造
审核|柚子