别被“高速”俩字骗了
很多人听到“高速加工”四个字,第一反应就是把主轴转速往最高了拧,进给拉到最满,像开赛车似的把油门踩到底。我刚入车间那年,隔壁组的小年轻就干过这事——夹了块铝合金样件,主轴直接怼到两万转,进给开得比谁都快,结果切出来的面坑洼不平跟啃过似的,夹紧的刀片直接飞出去,差点削到他安全帽的帽檐。 其实高速加工的核心从来不是“快”,而是“切薄”。 普通加工的逻辑很简单:吃刀深度大一点,进给慢一点,靠每一刀切下来的厚金属屑换总效率。高速加工完全反过来,每一刀扎下去的厚度薄到几乎可以忽略,靠超高的主轴转速把密密麻麻的走刀路径连起来,最后攒出来的总加工时间,反而比慢刀大切深快上一大截。 你站在机床旁边离个两三米,听声音就能区分两种加工状态。普通大切深的加工声是闷的,混着“哐哐”的撞击感,切下来的铝屑卷得跟弹簧似的,刚落下来摸上去还烫手。高速加工的声音是尖细的,像蚊子在你耳边绕,切下来的屑根本不卷,碎得像细沙,刚出来就被压缩空气吹得满天飞,摸上去只有点温乎气。
藏在转速旋钮后面的坑
很多人觉得,既然是高速加工,那转速肯定越高越好。错。 主轴转速拉上去了,要是刀具悬伸的长度不对,刀柄的锥面沾了点没擦干净的铝屑,甚至主轴的动平衡没调好,那刀就会带着抖加工。抖出来的面全是波浪形的振纹,你后期抛光电磨都未必能救回来。 还有个很少有人提的细节:高速加工下的刀具寿命,根本不是按切削长度算的。普通加工的时候,一把立铣刀能哐哐切好几个小时,崩个小刃口磨一磨还能接着用。高速加工的时候,刀刃根本不是“砍”进工件里,是在被加工表面轻轻“蹭”,磨损的逻辑都不一样——你拿放大镜看,刀刃好像完好无损,其实刃口早就因为连续的高温氧化变钝了,再硬撑着切,出来的尺寸直接偏个两三个丝,首件检验的时候都未必能查出来,等到装配的时候才发现零件装不上,返工能把人急得跳脚。 去年有个做模具的外协厂,为了赶三天后的交期,把所有机床的主轴转速都往上提了30%,刀具还是用原来的普通涂层款,结果切出来的一批型腔,表面粗糙度超了整整一个等级,整个批次全返工,算下来亏了小几十万。你说亏不亏?说白了就是没搞懂,高速不是光靠拧旋钮就行的,从刀柄的动平衡等级,到主轴的径向跳动量,甚至吹屑的压缩空气压力够不够,都能影响最后出来的零件质量。
新手最容易踩的两个死穴
我带过的徒弟,十个有八个刚接触高速加工的时候,会栽在两个完全想当然的坑里。 第一个坑:觉得转速上去了,进给就得跟着降。错。高速加工的进给倍率,是跟着每齿吃刀量走的。比如一把四齿的立铣刀,正常每齿要切0.1毫米的厚度,那主轴转一万转的时候,进给就得开到每分钟4000毫米才对。要是你主轴提到两万转,进给还停在原来的数,那每齿切的厚度就薄到几乎为零,刀刃在工件表面空磨,不仅没效率,还把好好的刀磨得提前报废。 第二个坑:觉得冷却开得越大越好。很多新手刚开高速机,怕刀尖烧了,把乳化液阀门拧到最大,对着刀尖猛冲。其实高速加工的时候,刀尖那点温度,乳化液刚喷上去就直接汽化了,根本带不走多少热量,反而因为冷热骤变,把硬邦邦的刀刃激出细微裂纹,刀没切半小时就崩了。现在很多产线跑高速工序的时候,干脆不用大流量乳化液,就用大流量的冷风加一点点微量润滑油,把碎屑全吹走,刀刃的温度反而稳得很。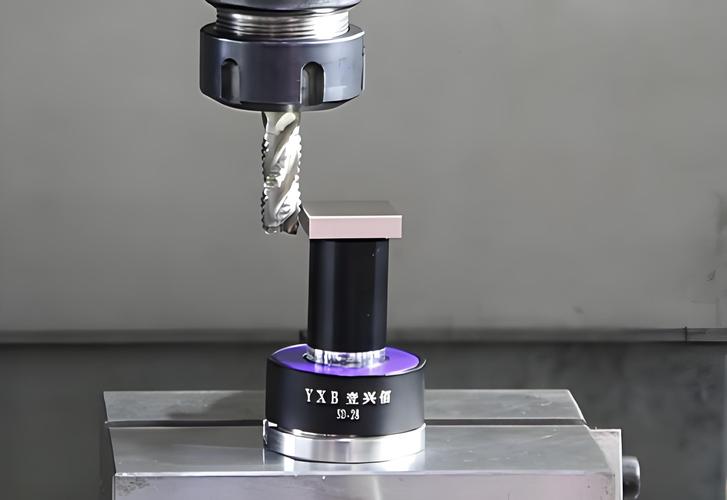
作者|制造
排版|制造
审核|柚子