上周跟徒弟去车间转,刚进门就看见墙角搁着半人粗的轧机主轴。徒弟踢了踢轴上的锈迹,说这玩意靠传动侧的轴颈磨出了1.2毫米的深凹槽,按老规矩要走报废流程,申请新轴得等俩月。
我没接话。
产线停一天的损失,他刚进厂半年算不清楚,我门儿清。之前也遇过一模一样的情况,当时急着换轴,光等货就停了三天线,算下来的损失够修这根轴十次。
别拿老堆焊当增材修复
很多刚进厂的小孩,把增材修复跟车间用了几十年的手工堆焊划等号。
真不是。
老堆焊是什么路数?拿个粗笨的焊枪,电流拉满,往磨损的地方堆通红的铁水,整根轴烤得跟冬天的火炉子似的,等凉透了内部攒一堆应力,拿百分表一打,径向跳动能飘出去30丝。之前邻厂图便宜拿堆焊修过一根风机轴,装上去跑了半个月,整根轴从焊缝位置直接断了,差点把叶轮甩到车间墙上去。
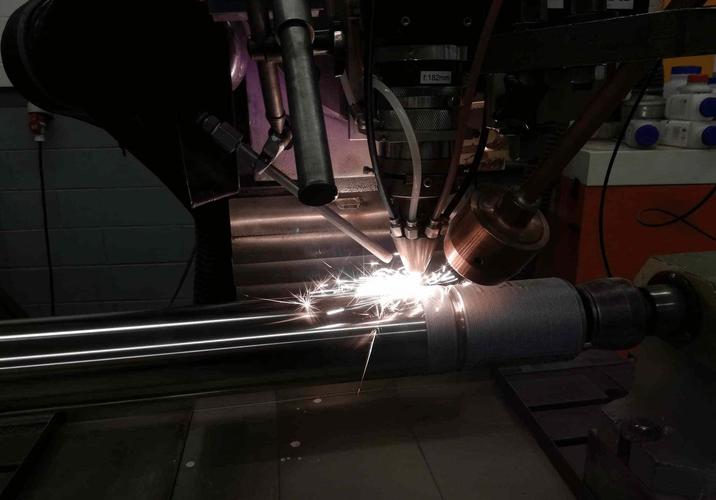
增材修复跟这完全是两码事。它用的是聚焦到毫米级的激光束,就盯着那一块磨损的凹槽,一点点把跟基体成分匹配的合金粉末熔上去,周围的材料根本不怎么升温。我上次在现场摸过刚熔完第一层的轴面,温温的,跟夏天晒了十分钟的铁皮似的,根本不会烫得燎起泡。整个修复过程的热影响区宽度通常不到1毫米,不会把整根轴烤得变形,也不会攒下拆不掉的内应力。
修完的轴,真的能跟新的一样用?
刚接触这工艺的时候我也犯嘀咕,这么细的一层熔上去,能扛得住重型设备的扭矩?
真干过几次就知道,根本不是凑数的活。
整个流程一点都不玄乎:先把磨损位置的油污、疲劳层全部磨干净,露出亮银色的金属本色,不然熔上去的材料跟基体粘不牢,用俩月就掉皮;再把轴架在高精度回转台上,让它匀速转,激光头沿着磨损的轨迹慢慢走,一层一层铺粉末,每一层的厚度也就0.2毫米,比指甲盖还薄;等堆的尺寸比原设计高个几十丝,就拿精车刀一刀车回标称尺寸,再上磨床抛到跟新轴一样的表面粗糙度。
上次修完的那根轧机主轴,车完拿硬度计打,熔覆层的硬度比原来的基体还高20%——毕竟送的粉末里本来就加了耐磨的合金成分,相当于给原来的光轴穿了层耐磨的铠甲。后来拿探伤仪扫,没有气孔,没有裂纹,所有指标跟新轴的出厂探伤报告比,一点不差。现在这根轴已经在产线上跑了快两年,拆开检查的时候,熔覆层连个明显的磨损沟都没有。
哪些坑,碰了就得返工
别觉得这工艺是万能的,干砸的活我见过不少,基本都是踩了几个明摆着的坑。
最常见的就是图便宜乱配粉末。本来是普通碳素钢的轴,为了省成本拿不锈钢粉末往上堆,刚装上去看着牢得很,等跑个半年,因为两种材料的热膨胀系数不一样,温度一变化,熔覆层就跟脱了壳的煮鸡蛋似的整块掉下来,上次邻厂踩过这个坑,掉下来的熔覆块把整个轴瓦都刮花了,光拆下来换瓦就花了小两万。
还有的人为了赶进度,把激光功率拉满,想快点堆完交差。结果热输入太大,热影响区扩出去好几个毫米,轴内部的应力没释放,等装上去跑俩月,轴自己慢慢弯了,动平衡怎么调都不对,振动值越跑越大,最后还得拆下来重新校直。很多人觉得增材修复是”堆上去就行”,其实最考验人的就是参数匹配,什么材料配多大功率,走刀速度多少,送粉量多大,都是之前几十次返工攒出来的经验,根本不是拿个机器随便开就能干好的。
不过话说回来,这工艺也不是啥零件都适合修。要是轴已经裂到芯部了,或者关键位置的尺寸已经磨没了快一半,那别费劲折腾,不如直接换新的。之前有个徒弟问我,以后是不是所有坏零件都能拿这个修?哪有那么好的事,对吧?修个几块钱的小螺丝,算下来的成本比买新的还贵,完全犯不上。
这工艺最划算的,就是那种尺寸大、加工周期长、换起来贵的重型零件。新轴一根几十万,等俩月才能到货,拿增材修复搞一下,花十分之一的钱,两天就能装回去跑,产线不停,这个账谁都会算。
作者|制造
排版|制造
审核|柚子