刚推开门,冲压机的哐当声就砸过来,地上的周转箱踩得哐哐响,刚毕业的实习生小周跟在我后面,差点被横在通道里的一摞物料绊个趔趄。他扶着墙站稳了皱眉头,说这车间怎么到处都是箱子,连走路都要绕。
我当时就笑。这可不是什么产能饱满的象征,是产线在偷偷漏钱。
别把”堆货多”当成产线卖力
很多刚管生产的人,甚至开了十几年厂的老板,都有个拧不过来的认知:工位旁边堆的半成品越多,说明大家干活越卖力,产线越能出活。
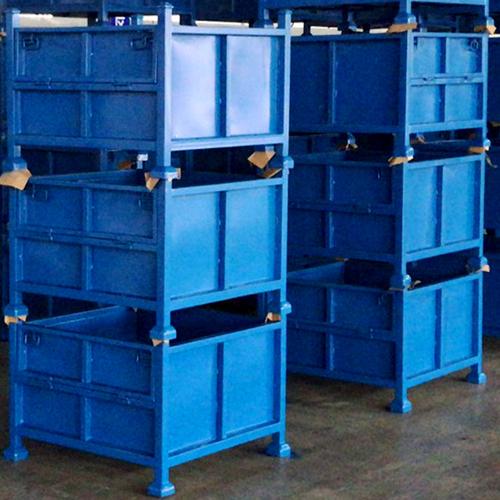
之前跑过一个机加工车间,铣工的工位旁边堆了四十多个刚铣完端面的法兰盘,整整齐齐码在蓝周转箱里,等着转去磨床。那天磨床刚好因为换砂轮停了俩小时,铣工干完手里的活,就只能靠在机床边抽烟——新切下来的棒料没地方放,总不能堆在机床操作面板上吧。等磨床恢复生产,光把这些法兰搬到工位上,三个师傅要折腾半小时。
全是无效劳动。
小周听完愣了,那正常的生产该是什么样?
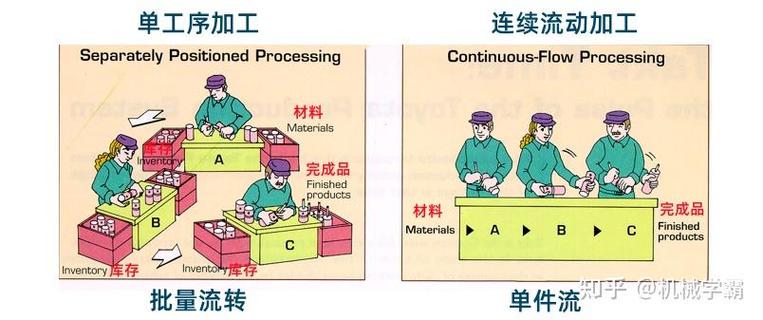
我带着他沿着产线慢慢走,从下料工位开始数。传统的批量生产逻辑很简单:下料师傅一次切二十根棒料,堆在工位边,铣工一次领二十根,干完堆二十个,磨工再领二十个,像搬砖头似的一茬一茬往后面传。这中间工件在工位上、通道里、周转箱里待的时间,比真正被加工的时间长几十倍都不止。
而我们说的单件流,核心就是一次只在工位间流转一个工件。下料师傅切完一根棒料,直接递到旁边铣工的台面上,铣工装夹、加工、卸下来,直接递到下一个磨床的工位,全程没有堆货的地方。
很多人一开始觉得这样是不是太慢了,毕竟批量装夹一次能省不少换刀的时间,可你算过没有,那些堆在通道里、工位边的半成品,占的是本来能走人、能走叉车的空间,万一哪个工件磕了碰了要返工,前面所有工位的活都白干,更别说万一客户临时改了尺寸,那堆在中间的几十上百个半成品,全是要报废的呆料。
真的亏不起。
单件流不是把货摆成一排就行
吐槽个真事。上个月去个做钣金的车间,老板老远就迎上来,拉着我去看他花十几万装的新传送带,说全车间都按单件流改了,以后效率要翻番。
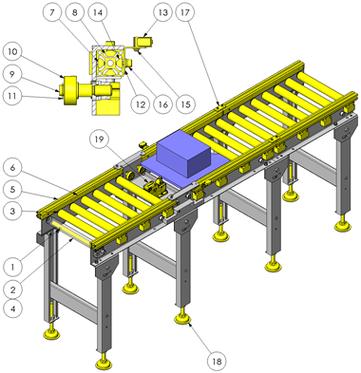
我蹲下来摸了摸传送带的边缘,上面沾的全是钣金切下来的铁屑,工件放上去转一圈,表面全是细小的划痕,还要专门安排个阿姨拿着布挨个擦。更离谱的是,传送带上一次摆了十几个待加工的钣金件,跟之前堆在地上的周转箱没区别,甚至更糟——传送带占了半条通道,叉车过不去,每次要转大件,都得喊两个师傅把传送带抬起来,乱得一塌糊涂。
这哪是单件流,就是把地上的堆货,挪到了传送带上而已。
说白了,单件流的根本不是传送带,是把每个工位的加工时间,尽量拉到差不多的水平。如果下料切一根棒料要2分钟,铣工加工一个端面要2分半,磨床磨一个孔要2分钟,那整个产线的节奏就跟着最慢的铣工走,每2分半钟,就有一个成品从产线最后端流出来,中间没有任何堆货。
要是铣工突然要换个夹具停5分钟怎么办?没关系。前面下料的师傅切完手里那根料,就可以停下来帮忙整理刀具,或者帮磨工把磨好的工件擦干净,不用像之前那样,拼命切一堆料堆在旁边,等铣工回来的时候,脚边又堆了半人高的半成品。
搞单件流,先别急着买设备
说实话,很多老板一听到要搞精益生产,第一反应就是要花多少钱买新设备、换自动化、上数字系统,其实根本不用。
我见过最省钱的单件流改造,是在一个做小型紧固件的车间。老板带着几个师傅,把原来沿着墙摆得七零八落的工位,全部挪到一起焊了个U型的架子,每个工位之间留个刚好能放下一个工件的小台子——就是用剩下的角钢焊的,焊痕都没磨平,上面垫了一层从废料堆里捡的橡胶皮,防止工件放上去磕出印子。连传送带都没装,师傅干完手里的活,伸手就能把工件递到下一个工位的台面上。
一分钱没多花,原来堵得叉车都过不去的通道,一个礼拜就清干净了。
一开始师傅们肯定不习惯,觉得以前一次领一堆料,慢慢干就行,现在要一件一件递,是不是要赶节奏?可干了不到一周,大家就发现爽点来了:不用花十分钟在堆成山的周转箱里找对应批次的工件,不用数着箱子算今天干了多少量,下班的时候工位上除了手里正在加工的那一个,没有多余的料,连月底盘点,都从原来要花两天盘半成品,变成了数一下成品框里的数量,十分钟就搞定,到点就能下班。
小周蹲在那个垫着橡胶皮的小台子旁边,摸了摸上面磨得发亮的边角,说原来教科书里写的”消除浪费”,不是什么高大上的理论,就是把挡路的箱子都清走而已。
我点了根烟,看着产线上一根银灰色的棒料从下料口进去,顺着每个师傅的手,慢慢变成一个带孔的法兰盘,安安稳稳落到最后端的成品框里。全程没堆一个多余的箱子。风从车间的窗户吹进来,带着淡淡的冷却液味道,连之前混在空气里、因为堆货闷出来的铁锈味,都淡了好多。
作者|制造
排版|制造
审核|小北