上周带刚毕业的小徒弟逛冲压线,他盯着工位上那个巴掌大的黑盒子愣了半天,凑过去摸了摸,回头跟我说:“师傅,这摄像头才200万像素,比我手机前置差远了,能干啥啊?”
我当时没直接答,指了指旁边刚冲出来的零件——边缘的毛刺细得像头发丝,换刚入职的检验员,凑到台灯下眯着眼看三分钟,都能看漏好几个。
这就是绝大多数人对机器视觉的误解。
你以为的“看一眼”,其实是熬了半宿的调参
很多人觉得机器视觉就是装个摄像头,连上网,AI自动就能认出啥是坏件。真不是。
机器视觉的核心从来不是摄像头的像素,是你给它搭的那套“光的环境”。
就说那个冲压工位的检测装置,为了能认出0.1毫米的毛刺,我们前后换了三种光源:一开始用顶置的环形灯,光直直打在金属件上,亮得反光,成像里白花花一片,别说毛刺,连零件的轮廓都看不清楚。后来把灯往下压了15度,斜着打光,毛刺的侧面会投下一条细得几乎看不见的阴影,就这一点点阴影,成了识别毛刺的关键依据。
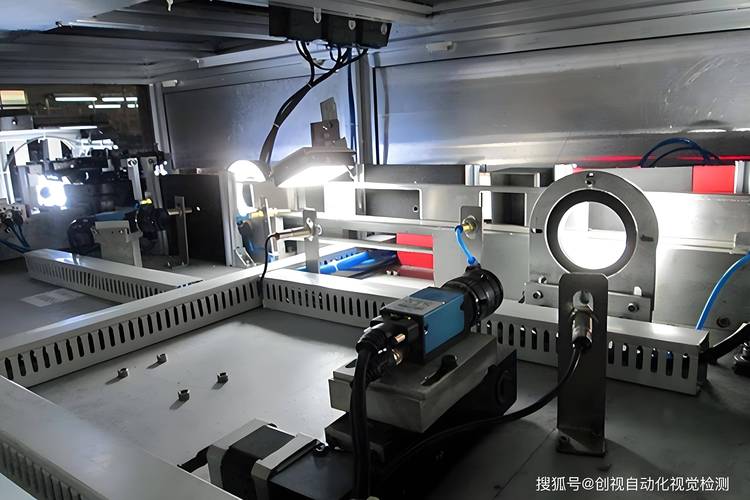
上次为了调这个灯的角度,我蹲在工位旁边拧了快俩小时,腰硬得像块钢板,小徒弟递过来的矿泉水都被车间的机床烘温了。中途还因为旁边的冲床震了一下,灯的位置偏了两度,连续误判了三十多件合格产品,我当时盯着屏幕上跳出来的红色报警,整个人都麻了。
你算啊,人眼凑上去看,能自动调整瞳孔适应反光,能转动角度找最合适的视线,机器不行。它就认成像传感器上那一个个像素点的灰度值,光偏一点,像素值差个十几,之前所有的预设规则就全乱了。
最容易出问题的,从来不是“看不见”
干现场久了就知道,机器视觉出故障,十次有八次不是摄像头坏了,也不是算法崩了,是那些你根本想不到的小破事。
上个月产线临时停线俩小时,维修组查了摄像头,查了算法,甚至把主机都重启了三遍,还是会把所有合格的零件判成“表面有划痕”。我蹲在镜头前面盯了五分钟成像,总觉得画面上飘着一层淡淡的雾,擦了三次镜头,雾还在。
顺着车间的通风气流找过去,才发现是旁边的切削液雾化飘过来的,细细的油雾飘在镜头前面半毫米的位置,成像里就会出现一片均匀的暗斑,被算法判定成了不规则的划痕。最后给镜头套了个带透气孔的防油雾防护罩,问题立马解决。
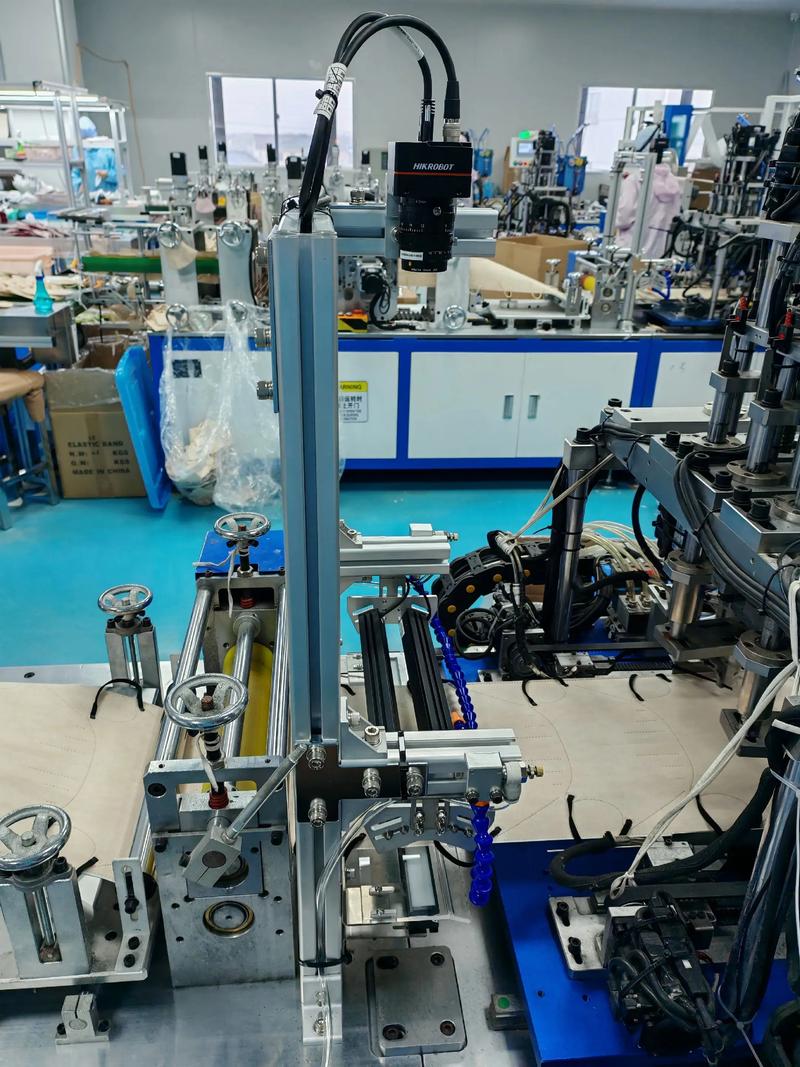
还有更离谱的。春天车间飘柳絮的时候,一团柳絮贴在镜头上,直接导致整个检测工位停了四十分钟。你说人遇到这种情况,抬手就把柳絮扫掉了,机器不会,它就盯着那团挡在镜头前面的东西,老老实实给你报“视野遮挡”。
所有你觉得它“傻”的瞬间,本质上都是人没给它讲清楚规则。
就像之前有批零件,工人戴的丁腈手套蹭了点滑石粉,在零件表面留了个淡白色的印子,机器连续报了二十多件不合格。我过去用抹布一擦,印子直接没了,根本不影响使用。最后重新标了一下灰度阈值,告诉算法这种浅白色、边缘模糊的印子不算缺陷,问题才消。
别把它当万能的“火眼金睛”
经常有车间老板过来参观,拍着机器视觉的机柜说,装了这个,以后质检工人都可以全裁了。我每次听到这话都想笑。
它确实比人靠谱——人盯一天零件,到下午眼睛花了,漏检率能涨到百分之五,机器只要环境稳定,连续跑一周都不会累。但它真不是万能的。
就说找金属件圆弧面上的微裂纹,你要是用普通的平面环形光,光打上去全是反射,裂纹的缝隙根本照不出来,哪怕你用1200万像素的摄像头,也啥都看不见。得用同轴光,让光线顺着镜头的方向直直照下去,裂纹的缝隙因为吸收光线,会在亮堂堂的金属面上显出一条细细的暗线,这时候才能被识别到。
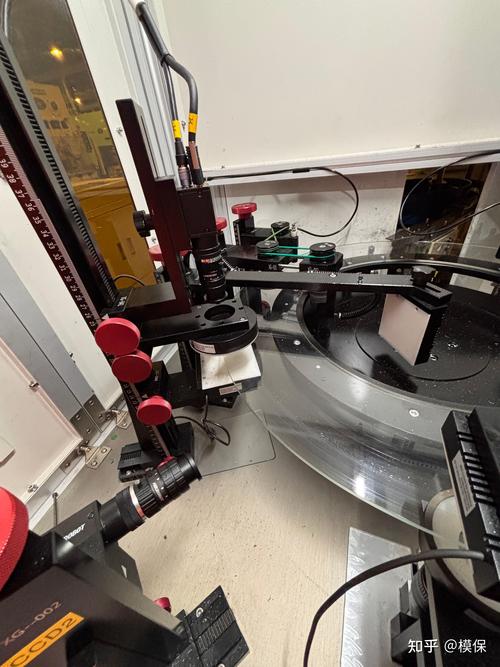
我见过太多项目,上来就堆最贵的摄像头,最复杂的AI模型,偏偏舍不得在光源上花钱,最后检测效果还不如人眼凑上去看。说白了,机器视觉就像人,你要让它在合适的光线下看东西,要给它讲清楚什么是好什么是坏,它才能干好活。
上次小徒弟现在调灯角度的时候,会自己带个小遮光板,挡着车间顶上晃下来的日光灯,说不然反光飘到镜头上,又要多花半小时找问题。
他现在终于懂了。
作者|制造
排版|制造
审核|知知